检测信息
薄壁钢构件在实际服役中很常见的质量翻车点,是焊缝内部隐藏的气孔、未熔合、裂纹等缺陷在承载后扩展引发断裂。薄壁钢构件相控阵超声是一种针对壁厚较薄钢结构焊缝与母材的无损检测对象,其材质以低碳钢、低合金钢及高强度结构钢为主,结构形式包括薄壁管、薄壁型钢、冷弯薄壁构件及对接焊、角接焊接头,这类构件广泛应用于输电铁塔、汽车车架、建筑幕墙骨架、压力容器外壳等终端领域。
由于壁厚薄、成形工艺复杂,此类构件的质量问题高发点集中在几个方面:原材料层面存在分层、夹杂等冶金缺陷;焊接与冷弯工艺残留应力,易诱发延迟裂纹;薄壁结构对缺陷更为敏感,小缺陷也可能造成力学失效;此外表面涂层不均、腐蚀减薄也会削弱承载截面。
由上述痛点可以引出检测方向:一是缺陷检出维度,重点探测焊缝与母材内部的不连续性;二是几何与工艺一致性维度,评估壁厚减薄、焊缝成形与对中偏差;三是力学性能维度,通过硬度与强度测试辅助判断材料状态。
整体检测流程为:送样或现场预约,由委托方与工程师确认检测项目与部位,实验室或现场实施相控阵超声扫查与相关测试,很终对各项数据逐项判定并出具检测报告。
产品知识
结构组成与各部分作用
薄壁钢构件通常由母材、焊缝与热影响区三部分组成。母材承担主要载荷,焊缝实现构件间的连续连接,热影响区是焊接热循环作用后组织发生变化的区域,其性能往往低于母材,是相控阵超声扫查与硬度测试的重点部位。
种类划分
按截面形式可分为薄壁方管、圆管、矩形管、冷弯型钢与异型管等;按连接方式分为焊接构件、螺栓连接构件与铆接构件。不同种类的焊缝形式与壁厚范围不同,对应的相控阵探头频率与扫查方案也随之调整。
存放与使用注意事项
薄壁构件刚性较低,堆放时应垫平防止弯曲变形,避免与腐蚀性介质接触造成表面锈蚀减薄。焊接后不宜立即吊运,防止延迟裂纹在应力作用下扩展,焊缝部位应做防腐处理并定期复查。
检测方法
检测方法的选取取决于构件几何形状、壁厚范围与缺陷类型,以下为常用方法及其原理。
- 扇形扫查(S扫):声束在设定角度范围内连续偏转,一次耦合即可覆盖焊缝整个截面,适用于对接与角接焊缝的截面成像检测。
- 电子扫描(E扫):多晶片依次激励形成平移声束,扫查速度快且覆盖均匀,适用于母材大面积分层排查。
- 聚焦声束检测:通过延迟定律使声束在设定深度聚焦,提高该深度缺陷的分辨与定量能力,适用于薄壁构件近表面缺陷检测。
- TOFD衍射时差法:利用缺陷尖端衍射波传播时间定位,对缺陷自身高度测量精度高,常与相控阵联合用于焊缝检测。
- 爬波检测:声波沿表面薄层传播,对近表面裂纹敏感,适用于薄壁焊缝余高附近区域。
- 超声测厚法:基于声速与往返时间的关系计算壁厚,适用于腐蚀减薄与壁厚一致性评估。
- 磁粉检测:缺陷漏磁场吸附磁粉形成显示,适用于铁磁性钢构件表面与近表面裂纹排查。
- 渗透检测:渗透液渗入表面开口缺陷后显像,适用于非铁磁性不锈钢薄壁件表面缺陷检查。
- 里氏硬度法:冲击体回弹速度与硬度相关,适用于现场快速评估焊缝与热影响区硬度分布。
- 宏观金相法:取样打磨腐蚀后观察焊缝截面形貌,适用于熔深与熔合质量的破坏性核查。
常见问题
薄壁钢构件相控阵超声检测一般包含哪些项目?
主要包含焊缝内部缺陷检测、母材分层检测、壁厚测定、缺陷定量定位及硬度测试等项目。其中焊缝缺陷检测是核心内容,相控阵技术可对气孔、夹渣、未熔合、裂纹等缺陷进行成像与定量。具体项目以工程师确认为准。
检测依据哪些标准进行?
通常依据GB/T 32563《无损检测 超声检测 相控阵超声检测方法》以及NB/T 47013等承压设备无损检测标准系列执行。不同构件类型与验收等级对应的标准条款有所差异,具体以工程师确认为准。
薄壁钢构件为什么容易出现焊接缺陷?
薄壁结构焊接热输入难以精确控制,壁厚小导致熔池冷却速度快,易产生气孔与未熔合。加之薄板拘束变形大,残余应力高,还可能诱发延迟裂纹,这也是相控阵超声重点扫查的部位。
相控阵超声与常规超声检测有什么区别?
相控阵超声通过多晶片探头电子控制声束偏转与聚焦,一次扫查即可覆盖较大角度范围并形成截面图像。常规单晶探头需多次更换角度与人工耦合,对复杂几何薄壁构件的适应性较弱,检出效率也较低。
常见的不合格原因有哪些?
常见原因包括焊缝内部存在超标气孔或夹渣、坡口未熔合、焊后延迟裂纹以及母材分层等。这些缺陷一旦超出相应验收等级,即判定不合格,具体判定以工程师确认为准。
检测项目
薄壁钢构件相控阵超声检测围绕缺陷检出、几何量测定与材料状态评估三大维度展开,按产品生命周期从原材料、半成品到成品阶段对应不同参数。
焊缝内部体积缺陷检测
气孔与夹渣是薄壁焊缝中很高发的体积缺陷,其存在会削弱焊缝有效承载截面。利用相控阵多角度声束对焊缝截面进行扇形扫查,可获得缺陷的图像显示,检测结果反映焊缝内部冶金质量与焊接工艺稳定性,是成品验收的关键指标。
面型缺陷检测
未熔合与裂纹属于平面型缺陷,危害程度显著高于体积缺陷,是导致薄壁构件突然断裂的主要诱因。相控阵声束可在多个角度入射到缺陷反射面,弥补单角度检出盲区,检测结果直接反映焊缝是否存在危害性平面缺陷。
母材分层与夹杂检测
原材料阶段的钢板与钢管可能存在轧制分层和内部夹杂,冷弯成形时会在分层处开裂。采用相控阵纵波直探头对母材进行网格扫查,可发现平行于板面的不连续性,检测结果用于判定原材料冶金质量是否合格。
壁厚测定与减薄评估
薄壁构件对壁厚偏差极为敏感,腐蚀或加工减薄会直接降低承载能力。通过超声测厚原理,声波在钢中传播速度恒定,由往返时间计算壁厚,多点测定结果可绘制减薄分布图,用于评估截面一致性。
缺陷定量与定位
发现缺陷后需精确确定其长度、自身高度与埋藏深度,以对照验收等级判定。相控阵聚焦声束提高了缺陷边缘分辨能力,定量数据是判定构件返修或报废的直接依据。
焊缝硬度测试
半成品与成品阶段常辅以里氏或维氏硬度测试,评估焊缝及热影响区是否因工艺不当产生硬化或软化区。硬度异常往往预示冷裂纹倾向或组织不良,与超声缺陷检测结果互相印证。
除上述核心项目外,视产品类型还可能涉及:
- 焊缝外观成形检查:评估焊缝余高、咬边与错边等表面状态
- 表面裂纹检测:采用磁粉或渗透方法排查表面开口缺陷
- 焊缝余高与宽度测量:控制焊缝几何尺寸符合图样要求
- 坡口角度与间隙检查:保证焊接装配一致性
- 焊后残余应力评估:判断应力集中对延迟裂纹的影响
- 涂层厚度测量:核查防腐涂层均匀性与很小厚度
- 材料声速标定:保证超声定量数据的准确性
- 探头楔块耦合检查:排除耦合不良造成的伪缺陷显示
- 焊缝宏观金相检验:观察焊缝熔深与熔合情况
- 拉伸性能测试:验证母材与焊缝接头的强度水平
- 弯曲性能测试:考核焊接接头塑性变形能力
- 冲击韧性测试:评估低温工况下材料抗脆断能力
检测范围
按构件成形与加工工艺阶段划分,覆盖从母材到成品焊接的全过程检测对象。
- 热轧薄钢板:建筑与车辆结构用基础母材
- 冷轧薄钢板:表面质量要求较高的构件原料
- 冷弯薄壁型钢:轻钢结构龙骨与檩条用材
- 高频焊薄壁方管:幕墙与装饰结构常用管材
- 高频焊薄壁圆管:护栏与脚手架构件用管
- 薄壁矩形钢管:框架立柱与横梁用材
- 薄壁无缝钢管:承载要求较高的结构件
- 镀锌薄壁钢管:耐蚀要求场合的结构管材
- 对接焊接接头:板材纵向拼接焊缝
- 角接焊接接头:箱形构件棱角焊缝
- T形焊接接头:筋板与腹板连接焊缝
- 搭接焊接接头:薄板重叠连接部位
- 管节点焊缝:相贯线焊接连接区域
- 汽车车架纵梁:薄壁冲焊结构件
- 输电铁塔角钢件:塔材连接与主材构件
- 集装箱壁板焊缝:薄板拼接结构部位
- 不锈钢薄壁管件:食品与流体输送用管
- 薄壁波纹管:补偿与柔性连接元件
- 压力容器薄壁筒体:承压外壳纵环焊缝
- 薄壁异型钢构件:定制截面结构部件
- 焊接热影响区:焊缝两侧性能弱化区域
检测标准(部分)
- GB/T 44051-2024 焊缝无损检测 薄壁钢构件相控阵超声检测 验收等级
总结
薄壁钢构件相控阵超声检测是针对薄壁钢结构焊缝与母材的无损检测,覆盖内部缺陷检出、壁厚测定、缺陷定量及硬度评估等内容。检测依据GB/T 32563等标准进行,适用于壁厚较薄的焊接构件与冷弯型钢等结构件,具体检测方案以工程师确认为准。
旗下实验室资质


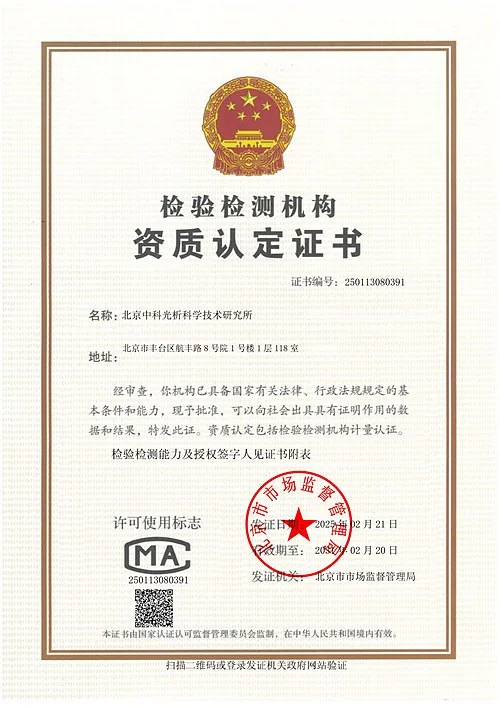
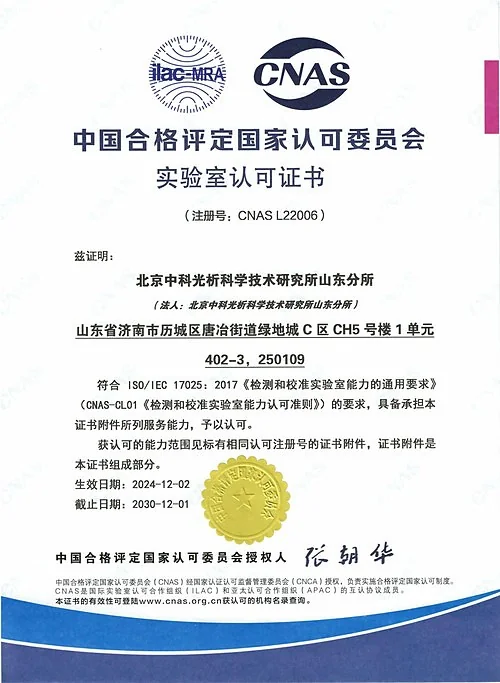
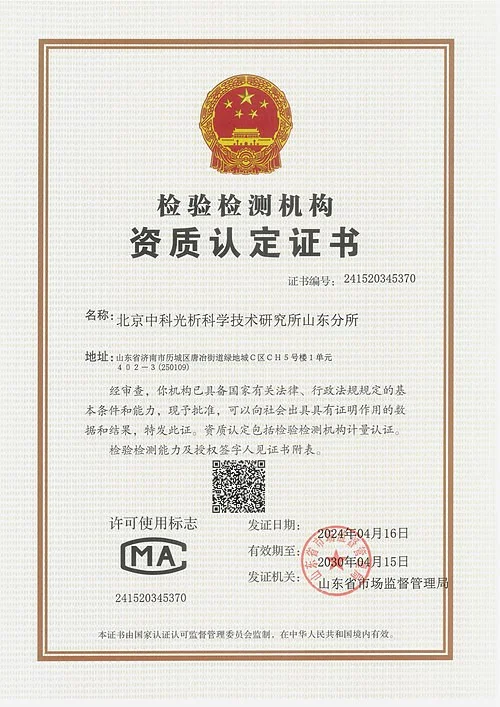
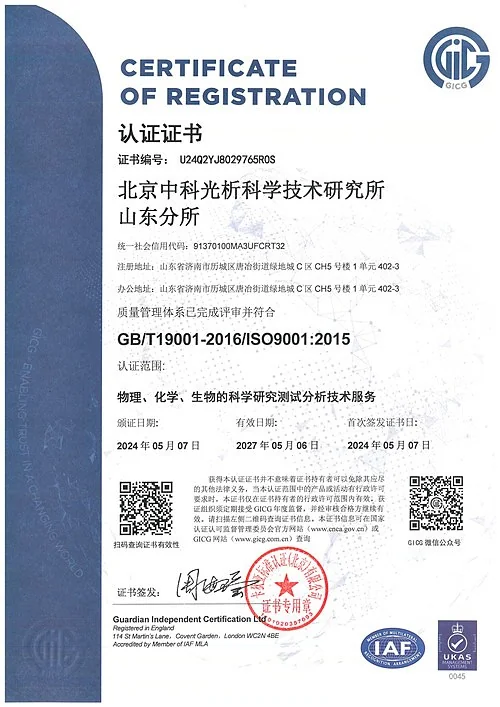
我司旗下实验室具备CMA资质认定及CNAS认可和ISO认证等证书,具体项目是否在资质认定/实验室认可范围内请与工程师确认。