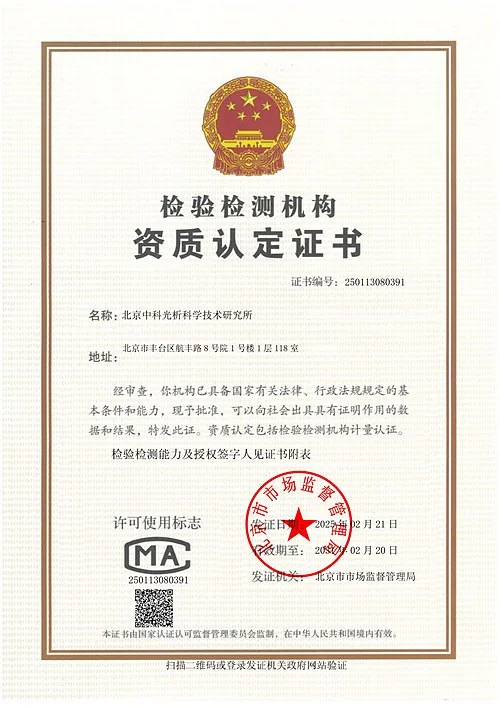
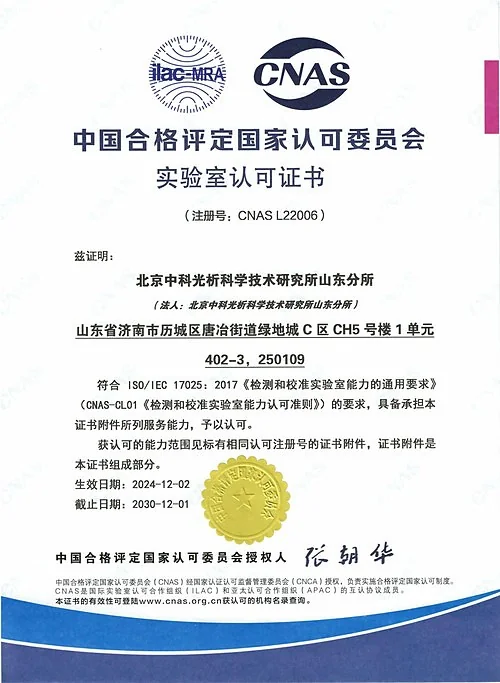
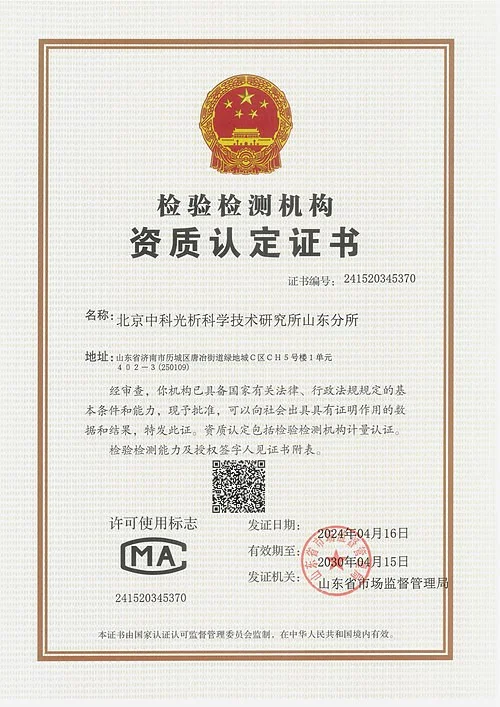
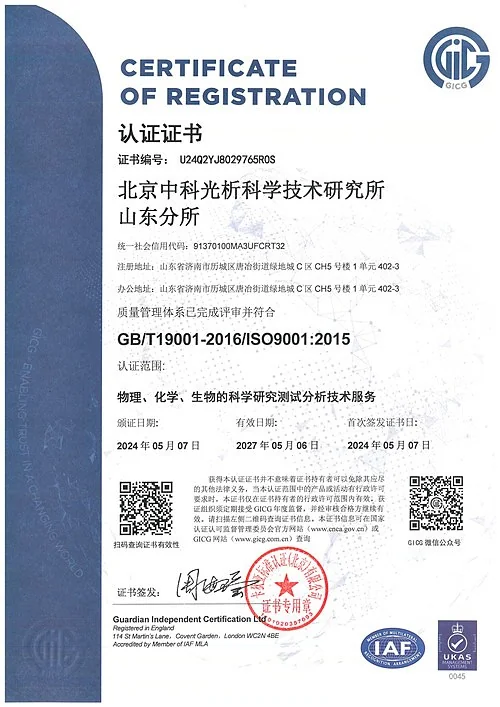
检测信息
钢管在制造、焊接、运输和服役过程中,很容易在焊缝、管体内外表面及壁厚方向出现裂纹、气孔、夹渣、分层等缺陷,这些隐患一旦漏检,往往在承压或承载工况下引发泄漏甚至断裂事故。钢管无损检测正是针对这一问题,在不破坏钢管结构、不影响其后续使用的前提下,借助声、磁、电、射线等物理手段对管体及焊缝内部与表面缺陷进行探测、定位和评价的技术手段,服务对象涵盖输送流体用管、结构用管、锅炉与压力容器用管等众多终端用途。
这类产品的质量痛点集中在几个方面:原材料连铸坯中的夹杂物与偏析会在轧制后形成分层或发纹;焊接工艺不当会在焊缝区留下未熔合、未焊透、气孔与咬边;热加工与矫直过程可能产生表面裂纹;长期在腐蚀介质或交变载荷下服役的钢管,还会出现腐蚀减薄与疲劳裂纹的扩展。由于这些缺陷大多隐藏于管壁内部,肉眼与常规量具无法发现。
围绕上述痛点,钢管无损检测从三个维度展开:一是缺陷检出维度,包括内部体积缺陷与面状缺陷的探测;二是几何与壁厚维度,涵盖壁厚均匀性与腐蚀减薄测量;三是工艺一致性维度,通过批量抽查评价焊接与轧制工艺的稳定性。
办理检测的基本流程为:送样或现场委托,明确钢管规格与检测需求,由工程师确认适用项目与验收等级,实验室或现场实施测试,很终对各项缺陷信号逐项判定并给出评价结论。
常见问题
钢管无损检测一般包含哪些项目?
常见项目包括超声波检测、射线检测、磁粉检测、渗透检测、涡流检测、漏磁检测以及壁厚测定。其中超声波与射线针对内部缺陷,磁粉与渗透针对表面缺陷,涡流与漏磁适合管材高速在线探伤。具体项目组合视钢管类型与验收要求而定,以工程师确认为准。
钢管无损检测依据哪些标准?
依据标准随钢管用途与检测方法不同而变化,常见如GB/T 5777《无缝钢管超声波探伤检验方法》、GB/T 7735《钢管涡流探伤检验方法》、GB/T 12606《无缝和焊接钢管缺欠的自动全周长超声漏磁检测》等。选择哪一标准取决于产品规范书的指定,具体以工程师确认为准。
钢管为什么会出现分层和裂纹这类缺陷?
分层多源于钢坯中的非金属夹杂物和内部偏析,在轧制延伸后被压扁展开形成层状分离;裂纹则常由铸造凝固应力、轧制温度控制不当、焊接热影响区组织粗化或冷加工硬化引起。缺陷成因不同,适用的检测方法也不同,具体以工程师确认为准。
不同用途的钢管如何选择无损检测方法?
承压类管材以超声波和射线检测为主以控制内部缺陷,表面质量要求高的精密管多辅以磁粉或渗透检测,大批量生产的焊管和油井管则倾向采用涡流、漏磁等自动化在线方法。方法选择需结合管径、壁厚与验收等级,具体以工程师确认为准。
钢管无损检测中常见的不合格原因有哪些?
常见不合格包括焊缝未熔合与未焊透、内部夹渣与气孔超等级、管体分层、表面折叠与发纹超出验收限度等。这些信号多数指向焊接参数漂移或原材料洁净度不足,具体缺陷性质与等级评定以工程师确认为准。
产品知识
无缝钢管与焊接钢管在结构上有何区别?
无缝钢管由实心坯穿孔轧制而成,管体无焊缝,壁厚均匀性较好;焊接钢管由带钢卷制成型后焊接闭合,存在一条纵缝或螺旋焊缝。焊缝区域组织与母材存在差异,因此无损检测时焊管需重点检查焊缝,无缝管则侧重管体分层与发纹。
钢管存放和使用时应注意什么?
钢管应垫高存放防止积水锈蚀,端口宜加防护帽避免异物进入与端部碰伤,不锈钢管还需与碳钢隔离存放防止铁污染。长期露天堆放造成的表面锈层可能掩盖早期裂纹,使用前的表面检测环节不可省略。
钢管为什么会出现壁厚不均?
穿孔时顶头偏心、轧辊磨损不均或带钢边缘预弯不良,都会造成管材横向或纵向壁厚偏差。壁厚不均会削弱承压能力,通过超声测厚沿圆周与轴向多点测量即可量化其分布。
油井管和普通输送管的检测要求有何不同?
油井管服役于井下高压与腐蚀环境,对接头螺纹、管体缺陷等级和壁厚控制的要求更严格,常需执行全周长超声加漏磁组合检测;普通输送流体管则按压力等级选择抽检比例与验收级别。
防腐层会对无损检测产生影响吗?
3PE等防腐层会增加超声耦合与磁化难度,可能干扰表面探伤灵敏度,通常需在涂覆前完成管体检测,或在役检测时选用穿透能力较强的方法。
检测范围
钢管无损检测的送检对象按加工工艺阶段划分,覆盖从坯料检验到在役复检的各环节产品。
| 类别 | 典型产品材料 |
|---|---|
| 焊接钢管 | 直缝埋弧焊管、螺旋埋弧焊管、高频电阻焊管 |
| 无缝钢管 | 热轧无缝管、冷拔无缝管、冷轧精密无缝管 |
| 坯料与半成品 | 连铸圆坯、穿孔毛管、热轧荒管 |
| 油井与管线用管 | 油管、套管、钻杆、输送管线用钢管 |
| 锅炉压力容器用管 | 高压锅炉管、换热器管、气瓶用无缝管 |
| 机械加工用管 | 液压缸筒用管、轴承钢管、机加工坯料管 |
| 建筑结构用管 | 方矩形管、脚手架管、网架结构用管 |
| 不锈钢与合金管 | 奥氏体不锈钢管、双相钢管、镍基合金管 |
| 涂覆与复合管 | 内衬复合管、3PE防腐层管线管、镀锌钢管 |
| 在役管道 | 石化装置工艺管道、城市燃气管道、供热管网管段 |
检测项目
钢管无损检测围绕缺陷检出、壁厚评价与表面质量三个维度展开,并按原材料、半成品到成品的生命周期对应不同参数。
焊缝超声波检测
焊缝是焊管很薄弱的环节,未熔合、未焊透和裂纹都集中于此。该方法利用超声波在异质界面的反射特性,通过斜探头对焊缝区域扫查,可确定缺陷的埋藏深度与当量尺寸,检测结果直接反映焊接工艺的稳定性。
管体超声横波检测
针对无缝管和焊管管体的横向与纵向面状缺陷,采用横波探头沿螺旋轨迹扫查管体,能够发现与表面成一定角度的分层与折叠。回波幅值与人工对比试样比对后定级,是评价轧制质量的关键手段。
射线照相检测
射线穿透管壁时在不同密度缺陷处产生强度衰减差异,底片或数字影像上会呈现气孔、夹渣的直观影像。该方法对体积型缺陷很为敏感,适合对焊缝局部进行抽样复核,检测结果可作为缺陷定性的依据。
磁粉检测
铁磁性钢管表面及近表面的裂纹会使磁力线局部畸变,撒上磁悬液后缺陷处形成聚集显示。该方法对发纹、折叠等表面线性缺陷检出灵敏,是管端坡口与焊接接头表面检查的常用手段。
涡流检测
交变磁场在管壁感生涡流,遇到导电或导磁异常区域时阻抗发生变化,据此可高速检出表面和近表面缺陷。由于可实现非接触自动化探伤,特别适合大批量小直径管的在线全检。
超声波壁厚测定
基于超声波在钢中往返传播的时间与声速关系计算壁厚,可定量评价壁厚均匀性与腐蚀减薄程度。对于在役管道,定期壁厚测定是判断剩余承载能力的直接依据。
除上述核心项目外,视产品类型还可能涉及:
- 漏磁检测:利用缺陷处漏磁场的变化探测管体内外壁腐蚀坑与横向缺陷
- 渗透检测:借助毛细作用显示非多孔性表面开口缺陷,适用于非铁磁部位
- 超声衍射时差检测:对焊缝缺陷自身高度进行精确测量,适合高要求接头的缺陷定量
- 磁记忆检测:通过地磁场下应力集中区的磁异常预示早期疲劳损伤倾向
- 内窥镜检测:直观观察管内壁结垢、腐蚀与异物状况
- 导波检测:沿管体长距离传播的超声导波可对架空或埋地段落快速筛查腐蚀
- 硬度检测:间接评价焊接热影响区的组织变化与软化程度
- 金相检验:通过组织分析确认缺陷成因及夹杂物分布状态
- 几何尺寸检测:测量外径、椭圆度与壁厚偏差以控制成形工艺一致性
- 表面目视检测:对表面结疤、折叠、划伤等外观缺欠进行初步筛查
- 水压试验配合检测:验证管体致密性与承压能力并暴露渗漏隐患
检测标准(部分)
- GB/T 40791-2021 钢管无损检测 焊接钢管焊缝缺欠的射线检测
- GB/T 40385-2021 钢管无损检测 焊接钢管焊缝缺欠的数字射线检测
检测方法
- 脉冲反射超声波法:缺陷界面反射回波的时间与幅值反映其深度和当量,适用于管体与焊缝内部缺陷的检出与定量
- 射线照相法:不同密度材料对射线吸收程度不同,可在影像上直接显示气孔与夹渣形态,适用于焊缝体积缺陷定性
- 磁粉探伤法:磁化后缺陷引起的漏磁吸附磁粉形成可见显示,适用于铁磁材料表面及近表面裂纹检查
- 渗透探伤法:渗透液经毛细作用进入开口缺陷再用显像剂吸出,适用于非铁磁材料的表面开口缺陷显示
- 涡流法:探头阻抗随管材电导率与磁导率异常而变化,适用于小直径管高速在线探伤
- 漏磁通法:饱和磁化后缺陷漏磁场被磁敏传感器捕获,适用于管体内外壁腐蚀与缺陷的自动化扫描
- 超声衍射时差法:缺陷端点衍射波的传播时差用于计算缺陷自身高度,适用于焊缝缺陷的精确定量
- 超声导波法:低频导波沿管壁长距离传播并在截面突变处反射,适用于长距离管段的腐蚀快速筛查
- 超声测厚法:声波往返时间换算壁厚数值,适用于壁厚均匀性与腐蚀减薄的定量评价
- 磁记忆法:应力集中区在地磁场作用下的磁畴重新排列形成磁异常,适用于早期疲劳损伤倾向筛查
- 目视与内窥法:借助光学手段直接观察表面与内壁状态,适用于外观缺欠及管内腐蚀的直观确认
总结
钢管无损检测是在不损伤管体的前提下,对焊缝与管体的内部缺陷、表面缺陷及壁厚状况进行探测与评价的检测活动,涵盖超声、射线、磁粉、渗透、涡流、漏磁等方法体系。输送管线、锅炉压力容器、油井管及结构用管等产品均适用本检测,判定依据相关国家标准与行业标准执行。
旗下实验室资质


我司旗下实验室具备CMA资质认定及CNAS认可和ISO认证等证书,具体项目是否在资质认定/实验室认可范围内请与工程师确认。