检测信息
钢球在制造与服役过程中很常见的翻车点,是内部夹杂、表面微裂纹与热处理缺陷在交变载荷下扩展引发早期疲劳剥落,这正是无损检测要解决的核心问题。钢球无损是指在不破坏钢球结构、不影响其后续使用性能的前提下,借助物理手段对其表面及内部缺陷进行的检测评估活动。钢球多以高碳铬轴承钢、不锈钢或合金结构钢经锻压、热处理、精磨制成,作为轴承、球阀、滚珠丝杠等精密部件的核心转动体,广泛应用于机械制造、汽车、航空航天等领域。
从质量痛点看,钢球的失效隐患集中在几个环节:原材料冶炼带来的非金属夹杂物与气孔属于内部埋藏缺陷;热处理工序可能造成表面烧伤、淬火裂纹与脱碳;磨削加工会引入磨削裂纹与圆度超差;长期服役后的接触疲劳则在表层下形成剥落起点。这些缺陷肉眼难以察觉,一旦漏检,轻则噪声与振动超标,重则导致轴承卡死、阀门泄漏等连锁失效。
对应上述痛点,钢球无损的检测方向主要围绕三个方面展开:一是表面与近表面缺陷检查,关注裂纹、折叠、烧伤等开口型与浅层缺陷;二是内部缺陷探测,针对夹杂、空洞、偏析等体积型缺陷;三是几何与工艺一致性评价,涵盖直径变动量、圆度、表面粗糙度以及硬度均匀性等与无损评价相配合的参数。
整体检测流程为:送样登记→依据钢球用途与材质确认检测项目→实验室按标准方法逐项测试→对照判定要求给出各项结果结论,形成完整的质量评价依据。
检测范围
按钢球的生产加工阶段分组,无损检测覆盖从原材料到成品全流程的质量控制点。
- 热轧线材阶段钢球坯料:筛查表层折叠与轧入缺陷
- 冷镦成形钢球毛坯:检查镦制裂纹与填充不良
- 热处理淬火钢球:探测淬火裂纹与表面烧伤
- 粗磨半成品钢球:评价磨削裂纹去除情况
- 精磨成品轴承钢球:判定表面粗糙度与圆度一致性
- 不锈钢精铸球体:检查铸造缩孔与夹渣
- 锻造球阀球体:探查锻件内部疏松与偏析
- 镀铬钢球:评价镀层结合与基体缺陷
检测标准(部分)
- GB/T 48402.1-2026 钢球无损检测 第1部分:超声检测方法
按材质类别分组,不同钢种的缺陷倾向与适用方法存在差异。
- 高碳铬轴承钢钢球(GCr15系):疲劳剥落与夹杂排查
- 奥氏体不锈钢钢球(304、316系):点蚀与夹杂物检测
- 马氏体不锈钢钢球(440系):淬火裂纹与硬度均匀性
- 合金结构钢钢球:白点与内部空洞探测
- 碳素结构钢钢球:表面脱碳层评价
- 渗碳钢钢球:渗层均匀性与心部缺陷检查
- 陶瓷结合钢基复合球:界面结合缺陷探测
- 镀硬碳化钨层钢球:涂层完整性检查
按用途与精度等级分组,检测严格程度随应用场景提升。
- 精密轴承滚动体钢球(高精度等级):全项缺陷筛查
- 通用轴承钢球(常规等级):表面缺陷与几何量检测
- 球阀密封球体:密封面圆度与耐蚀性相关检测
- 滚珠丝杠承载钢球:疲劳相关内部缺陷探测
- 研磨介质钢球:硬度均匀性与冲击缺陷检查
- 关节轴承自润滑钢球:表面质量一致性评价
- 测量仪基准钢球:几何精度专项检测
- 石油钻具配套钢球:厚壁内部缺陷超声检测
应用场景
在轴承制造行业,钢球作为滚动体承受高频交变接触应力,任何表面裂纹或内部夹杂都可能成为疲劳剥落的起点。轴承厂对钢球实施涡流自动分选与圆度测量,将缺陷球在装配前剔除,以控制成品轴承的振动与噪声水平。
阀门行业对球阀球体的要求侧重密封性能与介质耐受性。石油、化工装置用阀门球体需经超声内部探伤与耐蚀性相关检测,确保在腐蚀介质长期作用下球面不因夹杂物诱发的点蚀而泄漏。
滚珠丝杠与直线传动机构中的钢球直接决定定位精度与传动平稳性。此类应用中钢球的直径变动量与表面粗糙度须与丝杠滚道精确匹配,几何量无损测量成为出厂前的关键控制环节。
在计量与精密仪器领域,钢球还作为基准球用于三坐标测量机校准。此类钢球对圆度要求极高,外观与几何精度检测构成其质量控制的核心内容。
检测方法
- 超声检测:高频声波在缺陷界面产生反射回波,可穿透球体心部发现埋藏夹杂与空洞,适用于大规格钢球与球坯的内部质量检查。
- 涡流检测:交变磁场在钢球表层感生涡流,缺陷扰动涡流路径引起阻抗信号变化,适合批量钢球表面裂纹的高速自动分选。
- 磁粉检测:磁化后缺陷处形成漏磁场吸附磁粉显示痕迹,对铁磁性钢球表面开口裂纹具有高灵敏度。
- 渗透检测:渗透液借助毛细作用进入表面开口缺陷,经显像剂放大显示,适用于不锈钢等非磁性钢球的表面检查。
- 圆度仪测量法:传感器绕钢球回转采集截面轮廓并按基准圆评定误差,用于圆度与波纹度的定量分析。
- 触针式粗糙度测量:金刚石触针沿球面滑行记录微观轮廓,计算粗糙度参数,反映精磨表面质量。
- 洛氏硬度法:以规定载荷压入球面并依据压痕深度换算硬度值,多点位测试可评价硬度均匀性。
- 金相检验法:制取试样后经腐蚀显示显微组织,用于评定脱碳层、晶粒度与碳化物形态。
- X射线残余应力测试:依据衍射峰位移推算表层应力状态,用于评价磨削或喷丸后的表面应力分布。
- 光学显微外观检查:借助体视显微镜放大观察球面,判定麻点、碰伤、锈蚀等外观缺陷的形态与分布。
- 压溃试验法:在压力机上对钢球加载至破坏,以压碎载荷反映材料强度与热处理质量的综合水平。
产品知识
钢球按用途主要分为哪几类?
常见分类包括轴承滚动体钢球、球阀密封球体、滚珠丝杠承载球、研磨介质球与仪器基准球等。轴承钢球追求高精度与高疲劳寿命,阀门球体强调耐蚀与密封,研磨球则看重硬度与耐磨,用途决定了对缺陷的容忍程度。
为什么钢球表面会出现微裂纹?
微裂纹多由热处理淬火应力与磨削加工热量共同造成。急冷产生的组织应力超过材料强度时萌生裂纹,磨削时局部高温引起回火烧伤也会诱发网状裂纹。磁粉与涡流检测正是针对这类表层缺陷设置的把关手段。
钢球的磁性与无损方法选择有什么关系?
高碳铬钢等铁磁性材料可直接采用磁粉检测,信号灵敏且直观;奥氏体不锈钢无磁性,需改用渗透检测或涡流检测覆盖表面。材质决定了方法组合,这也是送检时需注明钢种的原因。
钢球存放和使用中应注意什么?
钢球应防潮防锈存放,避免与腐蚀性介质接触,搬运时防止磕碰形成压痕。使用前若发现表面锈蚀或碰伤,可能已影响几何精度,宜先经外观与圆度检测确认状态再装配。
钢球内部夹杂为什么肉眼无法发现?
夹杂被包裹在致密金属基体内部,球面经精磨后无任何外观痕迹,只有超声等穿透性方法能探测。因此对高可靠性场合的钢球,内部探伤与表面检查需并行开展。
检测项目
钢球无损检测围绕表面完整性、内部致密性、几何精度与工艺质量四条主线展开,以下按钢球从原材料到成品的生命周期顺序,解析各阶段对应的核心检测参数。
原材料夹杂与内部不连续性探测
钢球失效的很大比例可追溯至钢坯心部残留的非金属夹杂。利用超声波在钢中传播遇到异质界面发生反射的原理,可对坯料或大规格球坯进行内部扫查。检测结果直接反映材料致密程度,是判定后续加工可行性的前列道关口。
淬火裂纹与表面烧伤检查
热处理是钢球缺陷的高发工序,淬火急冷产生的张应力极易在表面形成细小裂纹,磨削过量则造成二次淬火烧伤。涡流法利用缺陷处电导率与磁导率变化引起线圈阻抗改变的效应,可高速扫查表面及近表面,适用于批量成品的全数分选。
磁粉与渗透表面开口缺陷检测
对于铁磁性钢球,磁化后裂纹处漏磁场吸附磁粉形成可见痕迹;对于非磁性不锈钢球,则采用渗透液毛细渗入缺陷再显像的方式。两者分别覆盖不同磁性能材质的表面开口缺陷,检出结果直观反映裂纹的位置、走向与长度。
圆度与直径变动量测量
钢球作为点接触转动体,几何形状误差直接转化为振动与噪声。通过圆度仪测量截面轮廓,按很小二乘圆评定圆度误差,配合两点法测量直径变动量。数据反映磨削工艺的稳定性,是成品分级的直接依据。
表面粗糙度评价
精磨后钢球表面粗糙度影响油膜形成与接触疲劳寿命。采用触针式轮廓仪沿球面赤道方向采样,计算轮廓算术平均偏差。粗糙度数值偏高往往指向磨削参数不当或研磨介质失效。
硬度及硬度均匀性检测
硬度是钢球承载能力的核心指标,且球面各点硬度应保持一致。采用洛氏或维氏压痕法在球面多个位置测试,硬度分散说明热处理温度场不均或材料偏析,与无损探查结果互相印证。
除上述核心项目外,视钢球类型与用途还可能涉及以下参数:
- 表面残余应力测试:评价磨削与喷丸工艺对表层应力状态的影响
- 脱碳层深度检查:判定加热工序造成的表面碳损失程度
- 显微组织检验:确认马氏体级别与碳化物分布均匀性
- 镀层厚度测量:评价表面镀层覆盖的均匀程度
- 镀层结合强度试验:检查镀层与基体结合的牢固性
- 压碎载荷试验:评定钢球极限承载能力
- 滚动接触疲劳试验:模拟服役载荷下的疲劳寿命表现
- 晶粒度测定:反映热加工工艺对组织细化程度的影响
- 非金属夹杂物评级:按标准图谱评定夹杂类别与级别
- 表面外观质量检查:判定锈蚀、碰伤、麻点等外观缺陷
- 振动噪声性能测试:评价钢球在轴承运转中的动态表现
- 盐雾耐蚀试验:评估钢球表面抗腐蚀环境的能力
常见问题
钢球无损检测项目包含哪些?
主要包含表面缺陷检查、内部缺陷探测、几何精度测量与硬度均匀性评价四大类。表面类项目针对裂纹、折叠、锈蚀,内部类项目针对夹杂与空洞,几何类项目覆盖直径变动量与圆度。具体项目组合需结合钢球用途确定,以工程师确认为准。
钢球无损检测依据哪些标准?
通常依据滚动体相关的国家标准与机械行业标准体系,涉及钢球表面质量、几何公差、硬度以及无损探伤方法等内容。不同用途钢球对应的标准条文存在差异,阀门球体与轴承滚动体的判定依据并不相同。具体适用标准以工程师确认为准。
钢球无损检测常用方法有哪些?
常用方法包括涡流检测、磁粉检测、超声检测、渗透检测以及外观与几何量测量。涡流与磁粉擅长表面及近表面裂纹,超声适合内部夹杂探测,几何量则依靠圆度仪与测长仪器完成。方法组合视材质磁性与缺陷类型而定,具体以工程师确认为准。
钢球常见的内部缺陷有哪些成因?
内部缺陷多源于冶炼与成形环节,钢液中的氧化物、硫化物夹杂在凝固时残留于心部,锻造不当还可能形成空洞与白点。这类缺陷埋藏于表层之下,外观检查无法发现,需依靠超声等穿透性手段探测,具体缺陷性质判定以工程师确认为准。
轴承钢球与阀门钢球在检测关注点上有何区别?
轴承钢球更关注接触疲劳性能相关的表层缺陷与几何精度,因为它长期承受高频交变载荷。阀门球体则更强调表面耐蚀性与密封面圆度,尤其是不锈钢材质的耐介质腐蚀表现。两者检测侧重点不同,具体项目设置以工程师确认为准。
总结
钢球无损检测是在不损伤钢球的前提下,对其表面缺陷、内部夹杂、几何精度与硬度均匀性进行的系统性质量评价。检测依据滚动体相关国家标准与行业标准体系开展,适用于轴承滚动体、阀门球体及各类精密传动钢球的质量判定与失效分析。
旗下实验室资质


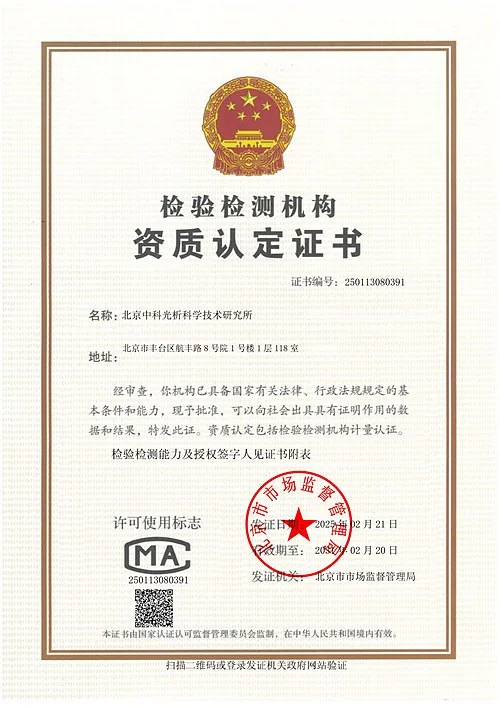
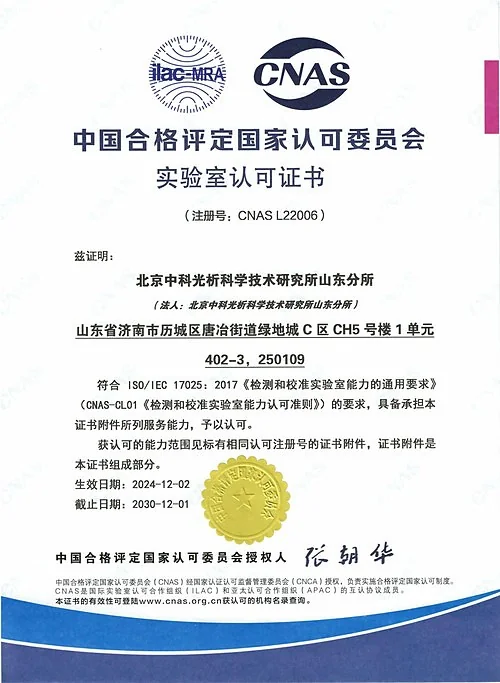
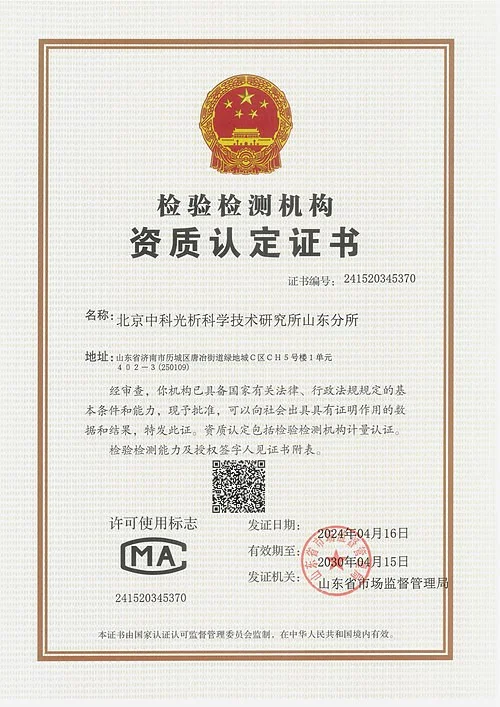
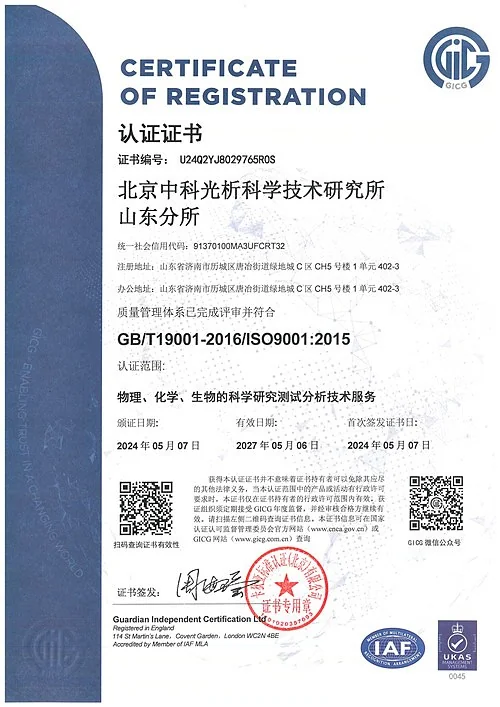
我司旗下实验室具备CMA资质认定及CNAS认可和ISO认证等证书,具体项目是否在资质认定/实验室认可范围内请与工程师确认。