检测信息
钢结构连接工程中,因紧固件质量引发的滑移、松动甚至断裂事故并不少见,而扭剪型高强螺栓正是这类工程里承担关键连接使命的核心紧固件。它由螺栓、螺母和垫圈组成连接副,一般采用高强度低合金结构钢制造,经热处理获得高强度级别,其尾部带有梅花头,拧紧时以拧断梅花头的方式控制预拉力,广泛应用于钢结构建筑、桥梁工程、塔桅结构等领域的摩擦型连接节点。
这类产品的质量痛点集中在几个方面:原材料化学成分波动会造成强度不达标;热处理工艺控制不当可能引发表面脱碳、心部硬度不足或延迟断裂隐患;螺纹加工精度差会影响扭矩系数的稳定性;表面磷化处理质量不佳则直接改变扭矩系数,导致施工时预拉力偏离设计值。
针对上述痛点,检测主要从三个维度展开:一是力学性能维度,包括抗拉强度、硬度、保证载荷与紧固轴力;二是工艺一致性维度,涵盖脱碳层深度、扭矩系数、楔负载等与加工质量直接相关的参数;三是表面与尺寸维度,包括螺纹参数、表面缺陷与防护层质量。
检测流程遵循规范路径:送样登记后,工程师与委托方确认检测项目与判定依据,样品进入实验室按标准逐项开展试验,全部项目完成后依据相应标准逐项判定,形成完整检测数据链。
检测方法
检测方法的选择取决于各参数的性质,力学类参数依靠加载试验,组织类参数依靠金相分析,几何类参数依靠精密测量,下表列出常用方法与适用对象的对应关系。
| 检测方法 | 适用对象 |
|---|---|
| 轴力自动采集紧固试验 | 连接副紧固轴力与标准偏差 |
| 扭矩系数试验 | 连接副扭矩系数平均值与离散性 |
| 楔负载试验 | 成品螺栓头部坚固性与抗拉强度 |
| 洛氏硬度试验 | 螺栓与螺母表面及心部硬度 |
| 维氏硬度试验 | 脱碳层深度与微小区域硬度 |
| 直读光谱法 | 原材料化学成分分析 |
| 金相显微分析法 | 表面脱碳层与显微组织检验 |
| 螺纹千分尺与通止规测量 | 螺纹精度与中径检验 |
| 保载试验 | 螺母保证载荷能力 |
| 磁粉探伤法 | 成品表面与近表面裂纹检测 |
检测范围
按螺栓生产与组装的工艺阶段划分,检测范围覆盖从原材料到成品连接副的全过程样品类型。
- 高强度螺栓原材料盘条:用于制造螺栓的原始线材,控制成分基础
- 冷镦成型螺栓半成品:未搓丝未热处理的中段坯件
- 搓丝前光坯:检验尺寸精度与表面质量的中间品
- 热处理后螺栓毛坯:评估淬火回火效果的关键工序件
- 磷化处理前螺栓:对比表面处理影响的基线样品
- 磷化处理后成品螺栓:检验扭矩系数相关的表面状态
- 成品扭剪型高强度螺栓连接副:螺栓螺母垫圈配套整体样品
- 连接副用大六角螺母:保证载荷与硬度检验对象
- 连接副用平垫圈:硬度与表面质量检验对象
- M16规格连接副:钢结构常用直径规格样品
- M20规格连接副:中大型节点常用规格样品
- M22规格连接副:桥梁工程常用规格样品
- M24规格连接副:重型结构节点规格样品
- M27规格连接副:大直径节点连接样品
- M30规格连接副:特大节点连接样品
- 10.9S性能等级连接副:高强度级别典型样品
- 8.8S性能等级连接副:中高强度级别样品
- 钢结构工程进场批次螺栓:施工前验收抽样样品
- 摩擦面处理配套试件:与螺栓配套的抗滑移试件
- 储存超期复检样品:超过保管期需重新检验的批次
检测项目
扭剪型高强螺栓的检测项目沿产品生命周期展开,从原材料成分到成品连接副的紧固性能,每个阶段都有对应的关键参数,核心项目见下表。
| 检测项目 | 检测方法 | 判定意义 |
|---|---|---|
| 化学成分分析 | 直读光谱法 | 确认材料元素含量符合牌号要求,是强度性能的基础保障 |
| 抗拉强度 | 拉伸试验 | 判定螺栓抵抗拉断的极限承载能力 |
| 规定非比例延伸强度 | 拉伸试验 | 反映材料抵抗塑性变形的能力,关系连接可靠性 |
| 断后伸长率 | 拉伸试验 | 评价材料塑性储备,过低存在脆断风险 |
| 冲击吸收功 | 夏比冲击试验 | 衡量低温与动载条件下材料韧性 |
| 头部坚固性(楔负载) | 楔负载拉伸试验 | 检验头杆结合部位在偏斜受力下的完整性 |
| 表面硬度与心部硬度 | 洛氏硬度试验 | 判定热处理是否达到设计强度级别 |
| 脱碳层深度 | 金相法配合维氏硬度 | 控制螺纹表面脱碳,防止强度损失与脱扣 |
| 紧固轴力 | 轴力计紧固试验 | 评价连接副施工预拉力水平及其离散性 |
| 扭矩系数 | 扭矩轴力同步测量 | 判定施工扭矩与轴力的转换关系是否稳定 |
| 螺母保证载荷 | 保载试验 | 验证螺母在规定载荷下不发生脱扣或变形 |
| 垫圈硬度 | 硬度试验 | 确认垫圈支撑性能与表面处理匹配性 |
| 螺纹精度 | 通止规与尺寸测量 | 保证旋合性与承载牙型完整 |
除上述核心项目外,视产品类型与工程要求还可能涉及:
- 表面缺陷检测:排查裂纹、折叠、毛刺等外观与内部缺陷
- 低倍组织检验:观察横截面酸浸组织,发现偏析与疏松
- 非金属夹杂物评定:评价钢材纯净度对疲劳性能的影响
- 晶粒度测定:反映热处理工艺对组织细化程度的影响
- 磷化膜质量检验:评价膜层均匀性与扭矩系数稳定性
- 氢脆敏感性试验:排查表面处理引氢导致的延迟断裂隐患
- 螺栓长度与直径测量:控制几何尺寸符合公差要求
- 梅花头尺寸检验:保证终拧时拧断控制点的准确性
- 螺母螺纹有效长度:确保旋合承载牙数满足要求
- 垫圈内外径与厚度:控制支撑面积与配合精度
- 表面粗糙度测量:评价螺纹与支撑面加工质量
- 磁粉探伤:发现表面与近表面裂纹缺陷
产品知识
结构组成
扭剪型高强度螺栓连接副由螺栓、螺母和垫圈三部分组成。螺栓尾部设有梅花头与环形缩颈槽,终拧时专用电动扳手的内外套筒分别卡住梅花头与螺母,当扭矩达到设定值,缩颈槽处被拧断,梅花头脱落即标志终拧完成。
与同类产品的区别
与普通螺栓相比,高强螺栓依靠预拉力夹紧板束形成摩擦传力,而非依赖栓杆承压和抗剪。与大六角头高强螺栓相比,扭剪型的拧断式终拧免去扭矩标定环节,施工质量控制更直接,但其梅花头几何精度与缩颈槽尺寸直接影响紧固轴力,这也是轴力试验被列为特有关键项的原因。
存放与使用注意
连接副应按批号、规格分类存放,保持包装完好,防潮防锈,避免与酸碱盐类物质混储。存放期过长的批次在使用前应重新检验扭矩系数与紧固轴力;施工中严禁强行敲打穿入,锈蚀或损伤的螺纹不得勉强旋合,以免破坏磷化膜导致扭矩系数失真。
常见问题
扭剪型高强螺栓检测项目包含哪些?
核心项目包括紧固轴力、扭矩系数、抗拉强度、硬度、脱碳层深度和楔负载试验等。其中紧固轴力和扭矩系数是扭剪型螺栓区别于普通螺栓的特有关键项目,直接反映施工预拉力的可控性。具体项目选择应结合工程验收要求,以工程师确认为准。
样品有哪些类型?
样品以扭剪型高强度螺栓连接副为基本单元,包含螺栓、螺母和垫圈的配套组合。按性能等级和规格系列区分不同送样批次,通常按同一批号、同一规格组批检验。具体取样方式以工程师确认为准。
扭剪型高强螺栓与大六角头高强螺栓有何区别?
两者的根本区别在于施工预拉力控制方式不同。大六角头高强螺栓通过扭矩法施工,需借助扭矩扳手并依赖扭矩系数;扭剪型则在尾部设置梅花头,拧断梅花头即完成终拧,预拉力控制更直观。这一结构差异也决定了紧固轴力与梅花头拧断试验是其特有检测项,具体以工程师确认为准。
为什么扭剪型螺栓会出现延迟断裂现象?
延迟断裂多与材料中的氢元素有关,酸洗、磷化和电镀等表面处理工序可能引入氢原子,在持续拉应力作用下逐渐聚集引发脆性开裂。硬度级别越高的螺栓对此越敏感,因此表面氢含量与硬度检测是排查此类隐患的重要手段,具体以工程师确认为准。
常见不合格原因有哪些?
常见不合格项集中在紧固轴力离散偏大、扭矩系数超出标准范围、硬度过低或过高以及表面脱碳超标。其原因多可追溯至原材料成分波动、热处理工艺失控或表面处理不稳定。具体不合格判定以工程师确认为准。
检测标准(部分)
- GB/T 3632-2008 钢结构用扭剪型高强度螺栓连接副
总结
扭剪型高强螺栓检测是对连接副从材料成分、力学性能到紧固轴力与扭矩系数的系统性技术评估。检测依据现行国家标准与行业标准开展,适用于钢结构工程进场验收、批次质量控制与储存超期复检等情形。
旗下实验室资质


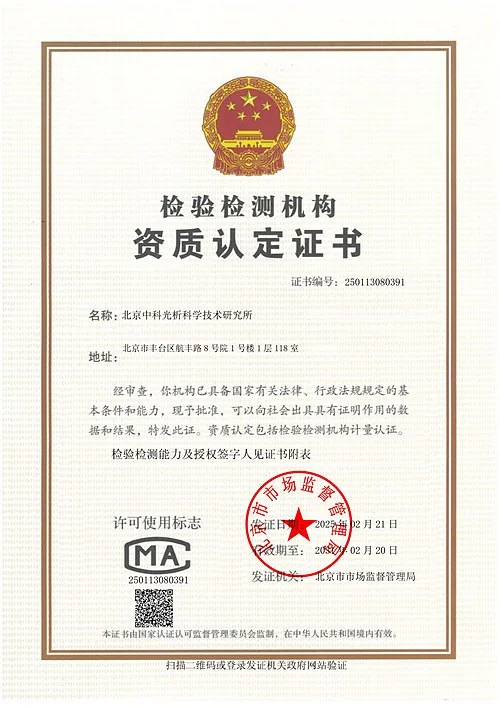
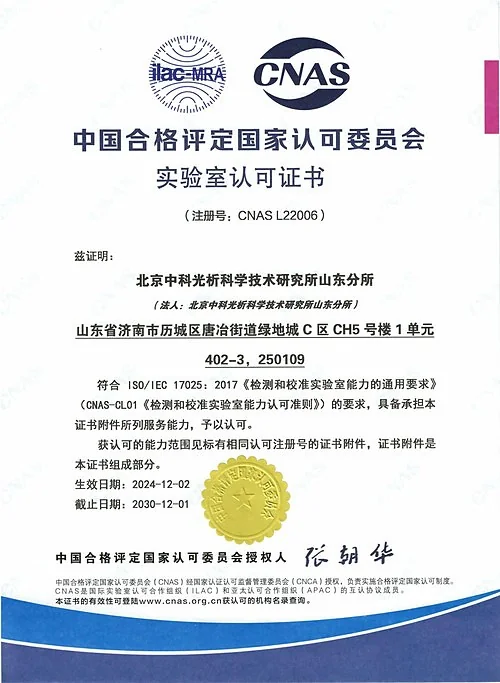
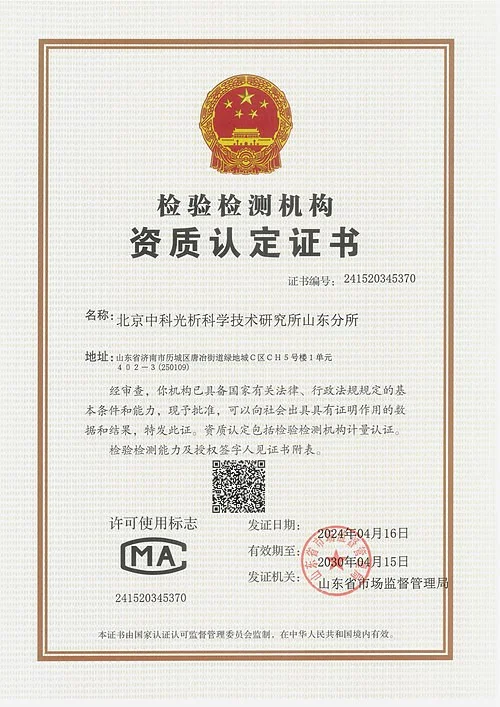
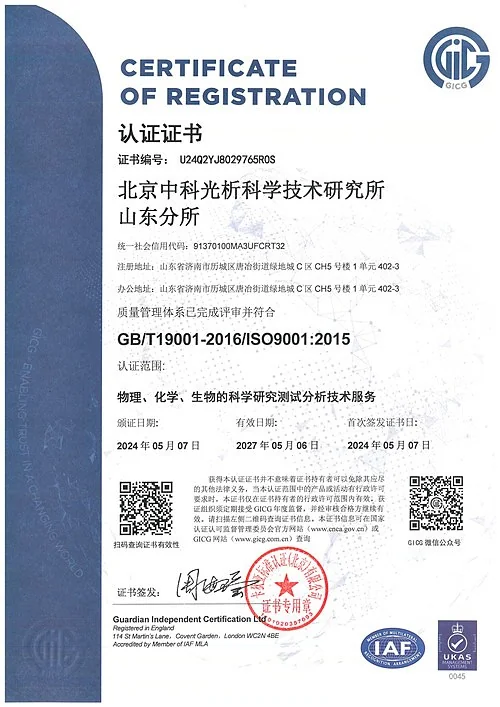
我司旗下实验室具备CMA资质认定及CNAS认可和ISO认证等证书,具体项目是否在资质认定/实验室认可范围内请与工程师确认。