常见问题
粉末冶金齿轮检测需要多长时间?
通常7-15个工作日,具体周期视检测项目数量及样品数量而定,如需进行金相组织分析或疲劳测试,周期可能适当延长。
粉末冶金齿轮检测费用大概多少?
根据检测项目数量确定,常规尺寸测量与硬度测试费用较低,若涉及压溃强度测试、齿形误差测量及金相分析等复杂项目,费用会相应增加。
粉末冶金齿轮检测对样品有什么要求?
需提供完整状态的齿轮样件,样件表面应清洁无油污,数量通常为3至5件,以满足尺寸测量、力学性能测试及金相试样制备的取样需求。
粉末冶金齿轮检测项目
- 烧结密度,反映齿轮基体孔隙率与致密化程度,直接影响材料整体力学性能
- 表观硬度,判定齿轮齿面抵抗局部塑性变形的能力,通常采用洛氏硬度标尺评定
- 齿宽尺寸偏差,控制齿轮啮合接触面积,避免局部偏载导致齿面早期磨损
- 齿厚偏差,决定齿轮副啮合时的侧隙大小,影响传动平稳性与反向空程
- 径向跳动,评定齿圈相对于基准孔的同轴度,超差会导致传动系统产生振动
- 齿距累积误差,反映齿轮分度精度,直接影响多齿交替啮合时的运动均匀性
- 齿形误差,评定渐开线齿廓的形状精度,关系到齿轮啮合过程中的接触应力分布
- 齿向误差,控制轮齿沿轴线方向的倾斜程度,影响齿轮在齿宽方向的接触位置
- 压溃强度,测试齿轮轮齿承受径向挤压破坏的极限载荷,评估其过载承载能力
- 冲击韧性,衡量齿轮材料在动载荷作用下抵抗断裂的能力
- 金相组织分析,观察珠光体、铁素体及孔隙分布形态,判定烧结工艺合理性
- 表观孔隙率,定量统计齿轮表面开放孔隙比例,影响后续精整工序及防锈处理
- 渗碳层深度,测量表面强化处理的硬化层厚度,评估齿轮齿面耐磨性能
- 碳氮共渗层深度,判定化学热处理后的有效硬化层厚度及梯度分布
- 抗压屈服强度,确定齿轮在承受齿面接触应力时抵抗变形的能力
- 径向压溃载荷,通过环状试样径向受压测试整体强度,多用于粉末冶金齿轮毛坯质量控制
- 表面粗糙度,评定齿面加工纹理微观不平度,影响齿轮啮合摩擦磨损特性
- 同心度误差,控制齿轮内孔与齿圈分度圆的同轴度,避免装配后产生附加偏心力矩
- 平行度误差,控制齿轮两端面相对基准面的平行状况,防止装配后产生轴向窜动
- 内孔直径偏差,决定齿轮与轴的配合性质,影响传递扭矩时的连接稳定性
- 有效硬化层深度,表征经过热处理后硬度达标区域的厚度,判定齿轮疲劳寿命
- 显微硬度梯度,测量从齿面至基体内部的硬度变化曲线,评估硬化层过渡均匀性
检测范围
- 汽车发动机正时齿轮
- 汽车机油泵主动齿轮
- 汽车变速箱同步器齿毂
- 汽车起动机单向器齿轮
- 汽车座椅调节器齿轮
- 汽车电动玻璃升降器小齿轮
- 摩托车传动变速齿轮
- 电动工具减速器齿轮
- 家用电器洗衣机行星齿轮
- 吸尘器电机驱动齿轮
- 搅拌机减速传动齿轮
- 农机设备变速箱齿轮
- 工业减速机粉末冶金齿轮
- 微型电机减速齿轮箱
- 打印机及复印机送纸齿轮
- 汽车雨刮器电机蜗轮
- 汽车座椅调角器内齿圈
- 汽车平衡轴驱动齿轮
- 汽车凸轮轴相位器链轮
- 电动自行车轮毂电机齿轮
- 汽车喷油泵计量齿轮
检测标准(部分)
- JB/T 7907-2025 粉末冶金机油泵齿轮 技术规范
- JB/T 15351-2025 汽车变速器用粉末冶金换挡齿轮 技术规范
- JB/T 10310-2011 摩托车离合器用粉末冶金从动齿轮 技术条件
- JB/T 8413.5-2025 内燃机 机油泵 第5部分:粉末冶金齿轮 技术规范
- T/CIET 120-2023 粉末冶金齿轮
- JB/T 14678-2022 汽车发动机用粉末冶金齿形皮带轮 技术规范
- GB 10426-1989 粉末冶金机油泵齿轮技术条件
- JB/T 7907-2011 粉末冶金机油泵齿轮 技术条件
- JB/T 7907-1999 粉末冶金机油泵齿轮 技术条件
- JB/T 7907-1995 粉末冶金机油泵齿轮 技术条件
- JB/T 10310-2001 摩托车离合器用粉末冶金从动齿轮技术条件
- JB/T 8413.5-2008 内燃机 机油泵 第5部分:粉末冶金齿轮 技术条件
- JB/T 53338-1999 粉末冶金机油泵齿轮 产品质量分等(内部使用)
- JB/T 5091-1991 内燃机机油泵粉末冶金齿轮 技术条件
- GB/T 3500-2008 粉末冶金 术语
- JB/T 53344-1999 船用齿轮箱铜基湿式粉末冶金摩擦片 产品质量分等(内部使用)
- GB/T 5314-2011 粉末冶金用粉末-取样方法
- GB/T 2688-2012(英文版) 滑动轴承 粉末冶金轴承技术条件
- AGMA 09FTM13 Bending Fatigue, Impact and Pitting Resistance of Ausform Finished P/M Gears
- TB/T 3005-2008 机车用粉末冶金闸瓦
检测信息
粉末冶金齿轮是一种通过金属粉末混料、压制、烧结及后续精整工艺制造的传动部件,广泛应用于汽车发动机系统、变速箱、家用电器、电动工具及农机设备的动力传递机构中。其具有材料利用率高、批量生产成本低、齿形一致性好的特点。
对该类部件进行检测的目的是评估其材料致密化程度、力学强度、几何精度及表面耐磨性能,检测过程涉及密度测量、金相组织分析、洛氏硬度测试、径向跳动检测等核心技术手段。
常规检测流程涵盖样品外观检查、尺寸与形位公差测量、物理力学性能测试及表面渗层评定,核心参数包括烧结密度、表观硬度、压溃强度及齿距累积误差。
总结
粉末冶金齿轮检测涵盖密度、硬度、形位公差、齿形齿向误差及金相组织等核心内容,旨在评估齿轮传动精度与力学性能。常规检测周期通常为7-15个工作日。
相关检测
旗下实验室资质


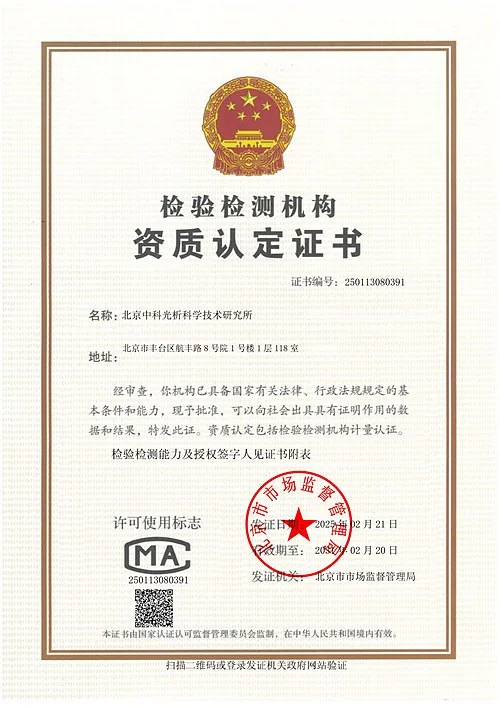
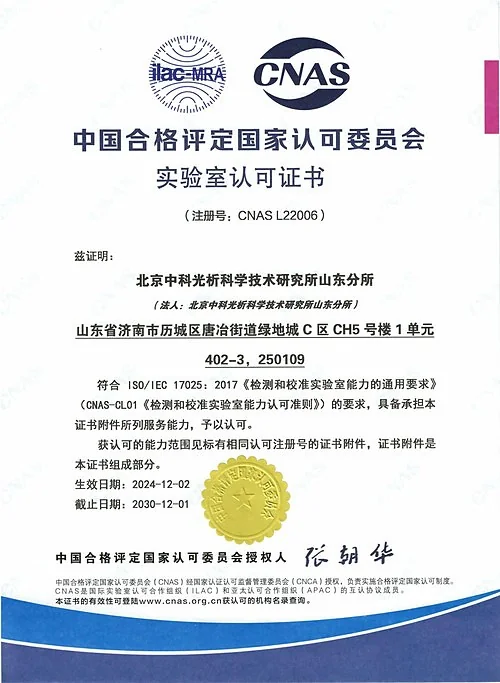
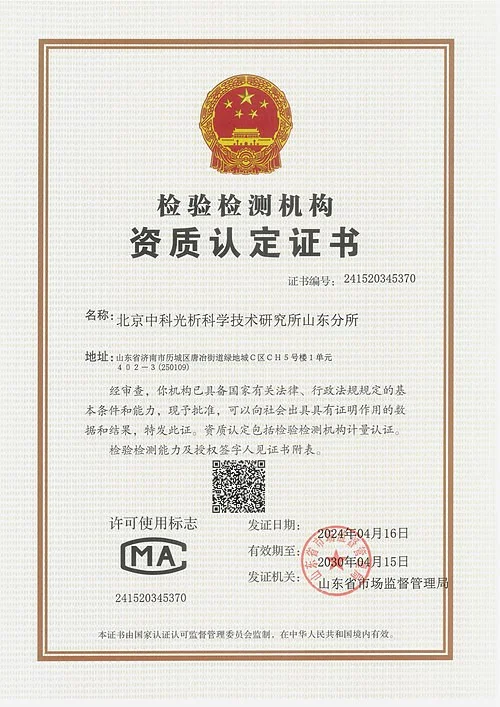
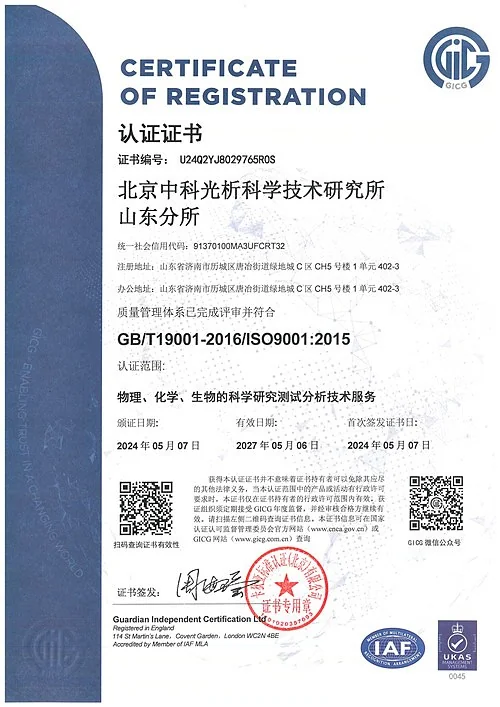
我司旗下实验室具备CMA资质认定及CNAS认可和ISO认证等证书,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
检测服务常见问题
检测报告多久可以出具?
检测报告一般7~15个工作日出具,支持加急服务,具体周期与检测项目相关。
如何获取这个项目的检测报价?
可点击页面在线咨询,说明样品与检测需求后即可获取检测项目与报价建议。
样品如何送检?
支持寄样检测与上门取样两种方式,样品保存与寄送要求可在咨询时获取指引。