检测信息
密封类制品与承压容器很常见的质量翻车点,就是微小缺陷引发的介质渗漏,而气泡泄漏检测方法正是针对这一问题发展起来的一类直观检漏技术。它以气体为示漏介质,当被测件存在泄漏通道时,气体在液体中逸出形成气泡,检测人员通过观察气泡的产生位置、数量与逸出速率,即可判断泄漏的有无及其大致程度。该方法所用装置通常由气源、压力控制单元、浸没液体槽以及观察系统构成,广泛应用于阀门、管道接头、密封容器、焊接件等产品的气密性筛查。
这类检测对象的质量隐患主要集中在几个方面:密封材料随时间老化导致弹性下降,密封面出现微裂纹或变形;焊接与铸造工艺残留的气孔、夹渣、未熔合等内部缺陷在压力作用下贯通外表面;装配环节的密封面划伤、垫片错位、螺纹配合不良造成局部泄漏通道;此外低温脆化与介质溶胀也会改变密封件的贴合状态,使原本合格的工件在使用中出现渗漏。
围绕上述痛点,气泡泄漏检测的评估维度主要包括:泄漏率的定性到半定量判定,用于衡量工件气密性是否满足要求;缺陷定位能力,用于追溯泄漏点对应的工艺环节;加压条件下的耐压稳定性,验证工件在试验压力下是否发生变形或失效;以及批量生产中工艺一致性的横向比对,通过对比不同工件的起泡表现评估制造稳定性。
整个检测过程遵循清晰的工作路径:客户送样后,工程师确认样品类型与检测需求,推荐相应的加压参数与浸没介质;随后实验室对样品进行预处理并实施加压浸没试验;试验中持续观察并记录气泡的产生情况;很终依据相关标准对各项现象逐项判定,形成明确的检测结论。
常见问题
气泡泄漏检测一般包含哪些检测项目?
主要项目包括气泡观察法泄漏筛查、水下加压检漏试验、气泡采集法泄漏率测定、真空法气泡检测以及保压压降验证等。其中水下加压检漏是很常用的形式,气泡采集法则能给出半定量的泄漏率结果。具体项目选择以工程师根据样品结构与检测目的确认为准。
气泡泄漏检测依据哪些标准进行?
常用依据包括GB/T 15823《无损检测 氦泄漏检测方法》中的相关原则、GB/T 13927《工业阀门 压力试验》以及各行业针对气密性试验的标准规定。不同产品类别对应的试验压力与判定条件存在差异。具体适用标准以工程师确认为准。
气泡泄漏检测的结果如何判定?
判定核心是在规定试验压力与保压时间内观察有无连续气泡逸出,无气泡或气泡量在允许范围内即视为合格。若出现稳定气流形成的连续气泡,则判定该部位存在泄漏。具体判定细则以工程师确认为准。
为什么有的工件检测时不冒泡,使用中却出现渗漏?
气泡法对泄漏通道的检出能力与缺陷尺寸相关,极微小缓慢的渗漏在观察时间内可能来不及形成可见气泡。这也是重要工件常将气泡法与其他方法联合使用的原因。具体方法组合以工程师确认为准。
气泡检测中使用的液体介质有哪些讲究?
常用洁净水、表面张力较低的清洗液或专用检漏液,液体需清洁、无悬浮杂质且温度适宜,避免自身气泡干扰观察。液体粘度过高会抑制气泡逸出,影响灵敏度。具体介质选择以工程师确认为准。
检测范围
按产品加工与装配的工艺阶段划分,气泡泄漏检测的对象覆盖从零部件制造到总装成品的各个环节。
- 铸件毛坯:探测铸造气孔与缩孔缺陷
- 焊接接头试板:检查焊缝未熔合缺陷
- 机加工壳体:验证加工面密封性能
- 橡胶密封圈:评估弹性密封件致密性
- 阀门阀体:检验壳体承压致密性
- 管道法兰接头:确认连接部位密封
- 压力容器封头:排查拼焊部位泄漏
- 散热器芯体:检测钎焊处微泄漏
- 燃油箱总成:验证箱体整体气密性
- 制冷管路组件:检查胀管处渗漏
进入装配与成品阶段后,检测重点转向系统级气密性验证,覆盖各类总成产品。
- 汽车制动管路:保障制动系统密封
- 水箱散热器总成:确认冷却回路不渗漏
- 液化气钢瓶:检验瓶体与阀座密封
- 消防气瓶:验证长期保压能力
- 压缩空气储罐:检查焊缝整体致密性
- 食品包装容器:评估封装密封完整性
- 医用输液袋:筛查袋体热封渗漏
- 电缆接头盒:确认防水密封结构
- 潜水设备外壳:验证水密性能
- 传感器封装壳:检测激光焊缝密封
- 电池包壳体:检验结构件气密水平
- 喷淋管路系统:排查安装接口泄漏
产品知识
用途与典型应用场景
气泡泄漏检测广泛应用于需要保证气密或液密的产品制造与验收环节,典型场景包括压力容器出厂检验、汽车零部件气密性筛查、消防与燃气设备定期检验、包装容器封口完整性评估等。其直观性使其常作为氦检、压差检漏等方法的先行筛查手段,泄漏点的快速定位能力也是其突出价值所在。
方法灵敏度的局限
气泡法属于观察类检测,其灵敏度受液体性质、观察时间与缺陷几何形态影响,对极缓慢的渗漏可能漏检。透明液体、良好照明与足够长的保压时间是保证观察效果的前提。因此重要工件多将其与压降法或氦质谱法组合使用,以灵敏度指标互补的方式提升整体检出能力。
结构组成与各部分作用
典型气泡检测装置由气源与调压单元、试验液体槽、样品夹持工装、观察照明系统四部分组成。气源提供稳定可控的试验压力;液体槽盛装清洁检漏液并提供观察环境;夹持工装保证样品接口密封可靠;照明系统则帮助识别细微气泡,各部分状态均直接影响检测结果的可靠性。
检测方法
气泡泄漏检测的具体实施手段多样,不同方法在原理与适用对象上各有侧重,以下按应用的广泛程度排列。
- 水下加压观察法:将被测件充压后浸入清洁液体,气体经缺陷逸出形成气泡,气泡位置即泄漏点;适用于阀门、管件、容器等可内部加压的工件。
- 表面涂液法:在工件表面刷涂或喷洒起泡液,加压后缺陷处气体使液体鼓泡;适用于大型不便浸没的设备与管道系统。
- 气泡采集定量法:以倒置量管收集气泡并计量体积,换算为泄漏率;适用于需要半定量结果的密封件与小型容器。
- 真空盒法:在焊缝区域施加透明真空罩并注入检漏液,罩内抽负压后缺陷处起泡;适用于船体、储罐等大型平板焊缝检测。
- 整体抽真空浸液法:工件内部抽真空后整体浸入液体,外界气体经缺陷压入形成气泡流;适用于密闭不可充压的成品件。
- 热水升温析气法:利用温升使工件内气体膨胀经缺陷逸出,观察液体中的气泡流;适用于低压力承受能力的薄壁件。
- 保压压降辅助法:先以压力衰减确认存在泄漏,再以气泡法精确定位;适用于需先判定后定位的批量检测流程。
- 逐级升压观察法:按阶梯逐级升高试验压力并分段观察,识别不同压力下才显现的缺陷;适用于高压容器的出厂检验。
检测项目
气泡泄漏检测方法的评估项目围绕产品全生命周期展开,从原材料与零部件的致密性验证,到成品整体气密性确认,形成递进的检测链条。
气泡观察法泄漏筛查
这是很基础的检测项目,将加压后的工件浸入液体,观察表面是否逸出气泡。其原理是泄漏通道内的气体在液压环境中必然以气泡形式逸出,气泡出现的位置直接对应缺陷所在。检测结果直观反映工件有无贯通性缺陷,是判定气密合格与否的前列道依据。
水下加压保压试验
在规定压力下保持一定时间,检验工件在持续压力作用下的密封稳定性。该项目不仅验证有无泄漏,同时考察工件是否发生变形、密封面是否发生蠕变松弛。保压过程中若延迟出现气泡,往往提示材料存在滞后性缺陷,其结果反映工件的耐压可靠性。
气泡采集法泄漏率测定
将泄漏气泡导入倒置的量管中收集,通过单位时间内的气体体积换算泄漏率。相比单纯观察法,该项目给出了半定量结果,可用于区分微量泄漏与明显泄漏。检测数值直接对应工件的泄漏严重程度,为分级判定提供依据。
真空法气泡检测
将被测件抽真空后在外壁涂抹或浸入起泡液,外界气体经缺陷处进入形成气泡。该方法适用于无法内部加压的密闭工件,原理与加压法相反但效果等同。检测结果反映工件在负压工况下的密封表现,常用于容器类成品验收。
起泡点定位分析
针对已判定泄漏的工件,通过高分辨率观察记录气泡首次出现的位置与分布形态,结合表面状态判断缺陷成因是焊缝缺陷、密封面损伤还是材料疏松。定位结果为工艺改进提供直接线索,是连接检测与制造质量改进的关键项目。
除上述核心项目外,视产品类型还可能涉及:
- 检漏液表面张力验证:确保液体介质不影响检出灵敏度
- 试验压力稳定性监测:排除压力波动造成的误判
- 液体温度影响评估:确认温度对气泡形态的干扰程度
- 重复加压验证:检验工件多次受压后的密封一致性
- 泄漏通道贯通性分析:判断缺陷是否贯穿壁厚
- 多点位分区检漏:对复杂结构分段排查泄漏源
- 焊缝气泡密集度评估:衡量焊接整体质量水平
- 密封件压缩变形关联测试:分析老化对泄漏的影响
- 气泡逸出速率记录:为泄漏趋势分析提供数据
- 干燥后复检验证:排除液体残留造成的假象
- 低温环境气泡试验:评估低温工况下密封表现
- 批量抽检一致性比对:监控生产批次间的波动
检测标准(部分)
- GB/T 34637-2017 无损检测 气泡泄漏检测方法
总结
气泡泄漏检测方法是以气泡逸出现象判定工件气密性的直观检测技术,覆盖泄漏筛查、泄漏率测定、起泡点定位与保压验证等内容。检测依据相关国家标准与行业标准的气密性试验规定实施,适用于可加压或可抽真空的各类密封工件,对无法承受压力的工件则需改用其他方法。
旗下实验室资质


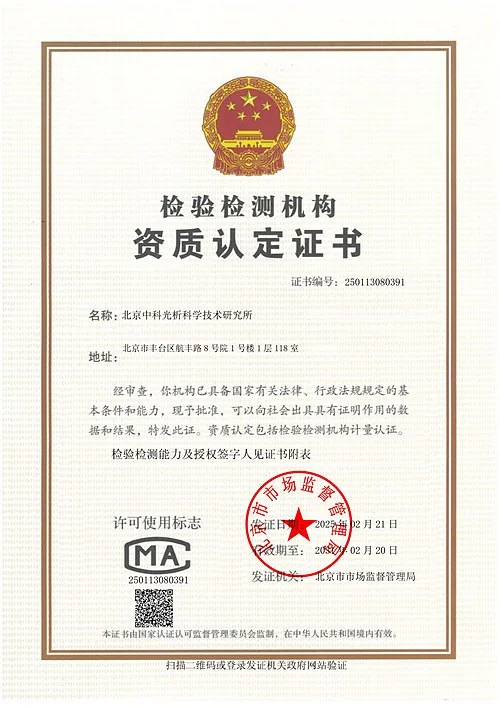
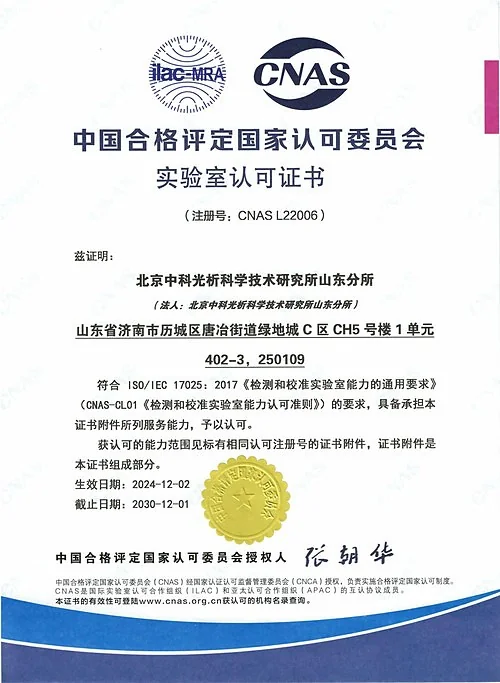
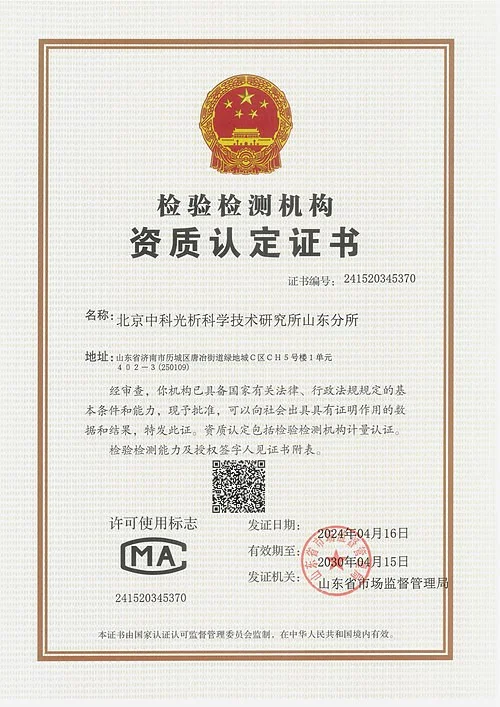
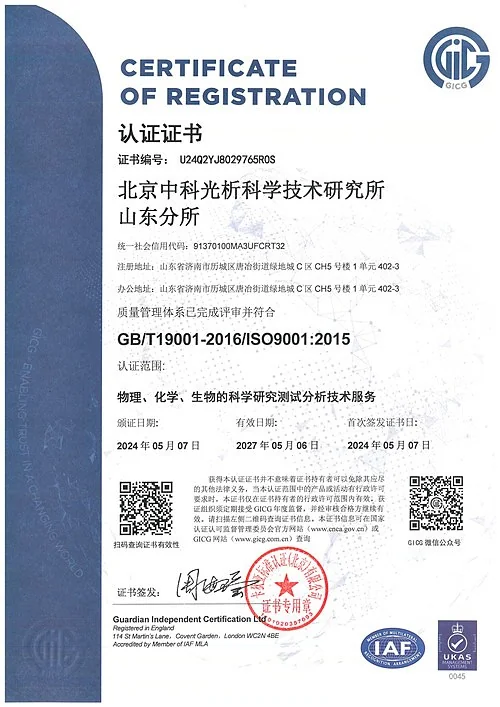
我司旗下实验室具备CMA资质认定及CNAS认可和ISO认证等证书,具体项目是否在资质认定/实验室认可范围内请与工程师确认。