检测信息(部分)
叶轮是旋转机械中的核心部件,广泛应用于风机、压缩机、泵类等设备中。叶轮动平衡检测是通过测量叶轮在旋转状态下产生的不平衡量,评估其平衡品质的重要检测项目。叶轮在制造过程中由于材料分布不均匀、加工误差、装配偏差等因素,会产生质量不平衡,导致设备运行时出现振动、噪声、轴承磨损等问题。
叶轮动平衡检测适用于各类旋转设备中的叶轮部件,包括离心风机叶轮、轴流风机叶轮、压缩机叶轮、涡轮增压器叶轮、水泵叶轮、汽轮机叶轮等。该检测服务面向机械制造、电力、石化、冶金、建材、环保等行业,为设备制造商和使用单位提供叶轮平衡品质的评估与校正服务。
检测概要包括叶轮的初始不平衡量测量、平衡校正、剩余不平衡量验证等环节。检测过程依据相关技术标准和规范进行,通过动平衡机测量叶轮在不同转速下的不平衡相位和幅值,根据测量结果采用去重或加重方式进行校正,使叶轮的剩余不平衡量控制在允许范围内,确保设备运行的稳定性和可靠性。
检测项目(部分)
- 不平衡量:表示叶轮质量分布不均匀程度的核心参数,单位通常为克毫米或盎司英寸
- 不平衡相位:表示不平衡质量相对于参考标记的角度位置,用于确定校正位置
- 剩余不平衡量:校正后叶轮仍存在的不平衡量,反映最终平衡品质
- 许用不平衡量:根据平衡品质等级和叶轮参数计算得出的允许最大不平衡量
- 平衡品质等级:用于评价转子平衡质量的等级指标,常用G等级表示
- 转子质量:叶轮的整体质量,是计算许用不平衡量的基础参数
- 校正半径:进行质量校正位置到旋转中心的距离
- 校正平面:进行平衡校正的轴向位置,分为单面校正和双面校正
- 初始不平衡量:校正前叶轮原始的不平衡量数值
- 平衡精度:实际剩余不平衡量与许用不平衡量的比值
- 振动速度:叶轮旋转时产生的振动速度有效值
- 振动位移:叶轮旋转时产生的振动位移峰峰值
- 振动加速度:叶轮旋转时产生的振动加速度值
- 工作转速:叶轮实际运行时的旋转速度
- 试验转速:进行动平衡检测时所采用的转速
- 相位角:不平衡质量相对于参考信号的相位差
- 偏心距:叶轮质心偏离旋转中心的距离
- 质心位置:叶轮质量中心的空间坐标位置
- 惯性矩:叶轮绕旋转轴的转动惯量
- 临界转速:与叶轮固有频率产生共振的转速值
- 静不平衡:仅在静态下表现出的不平衡形式
- 偶不平衡:成对出现的不平衡形式,静态无法检测
- 动不平衡:静不平衡和偶不平衡的合成形式
检测范围(部分)
- 离心风机叶轮
- 轴流风机叶轮
- 混流风机叶轮
- 压缩机叶轮
- 涡轮增压器叶轮
- 汽轮机叶轮
- 燃气轮机叶轮
- 水泵叶轮
- 真空泵叶轮
- 鼓风机叶轮
- 引风机叶轮
- 送风机叶轮
- 排风机叶轮
- 离心机转子
- 电机转子
- 发电机转子
- 飞轮
- 皮带轮
- 齿轮
- 制动盘
- 离合器从动盘
- 砂轮
检测仪器(部分)
- 硬支承动平衡机
- 软支承动平衡机
- 立式动平衡机
- 卧式动平衡机
- 便携式动平衡仪
- 振动分析仪
- 频谱分析仪
- 激光测振仪
- 电子天平
- 转速表
- 相位检测仪
- 加速度传感器
- 速度传感器
- 位移传感器
- 光电传感器
检测方法(部分)
- 静平衡检测法:将叶轮置于平行导轨或滚轮架上,利用重力作用使重侧停于下方,适用于盘状叶轮的静态平衡检测
- 动平衡检测法:在旋转状态下测量叶轮的不平衡量,可同时检测静不平衡和偶不平衡
- 单面平衡法:仅在一个校正平面进行平衡校正,适用于轴向尺寸较小的盘状叶轮
- 双面平衡法:在两个校正平面分别进行平衡校正,适用于轴向尺寸较长的叶轮
- 影响系数法:通过试加重测量影响系数,计算所需的校正质量
- 谐分量法:将不平衡量分解为对称和反对称分量分别进行校正
- 模态平衡法:根据叶轮的模态特性进行平衡校正,适用于柔性转子
- 现场动平衡法:在设备安装现场进行平衡检测和校正
- 去重校正法:通过钻孔、铣削等方式去除材料实现平衡校正
- 加重校正法:通过焊接、螺栓连接等方式增加配重实现平衡校正
- 极坐标校正法:以极坐标形式表示校正质量的大小和相位
- 分量校正法:将校正质量分解为固定角度位置的分量进行校正
总结
叶轮动平衡检测是保障旋转设备安全稳定运行的重要技术手段。通过检测可以及时发现和校正叶轮的质量不平衡问题,有效降低设备运行振动和噪声,延长轴承及整机使用寿命,减少设备故障率和维护成本。第三方检测机构具备完善的检测设备和技术能力,可为客户提供符合相关标准要求的叶轮动平衡检测服务,检测数据客观准确,检测报告规范有效,为产品质量控制和设备维护提供可靠依据。
旗下实验室资质


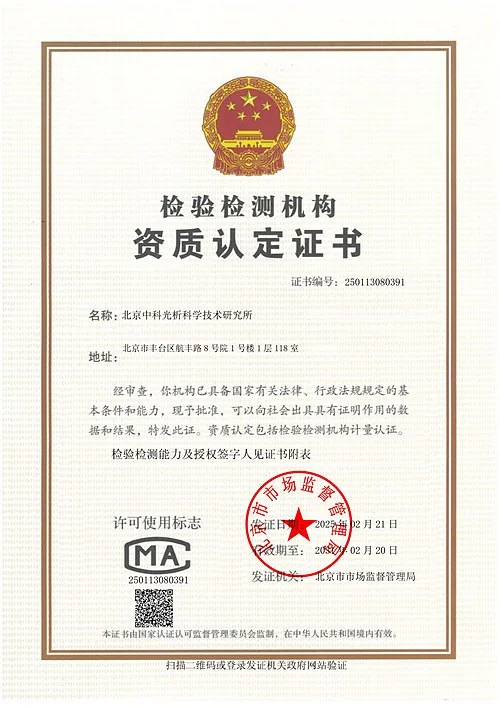
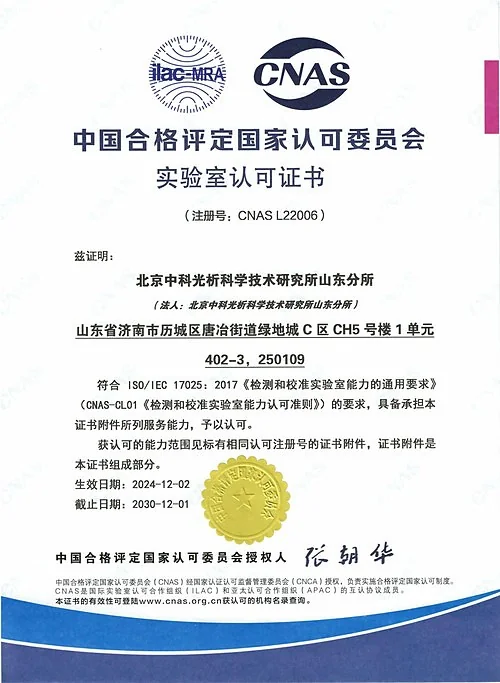
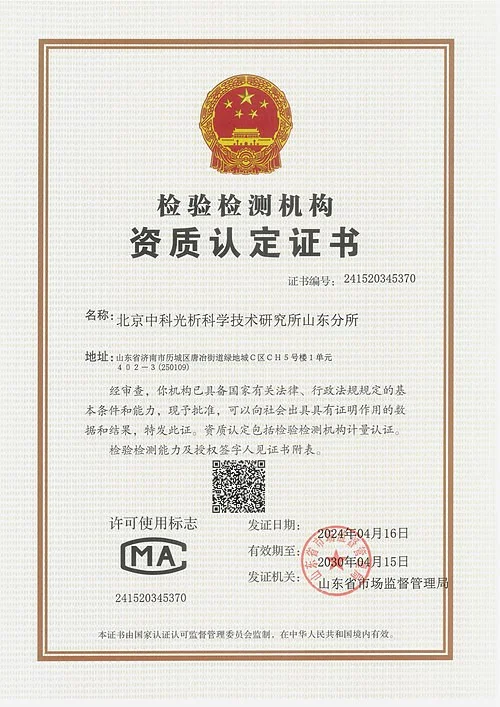
我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
检测服务常见问题
检测报告多久可以出具?
检测报告一般7~15个工作日出具,支持加急服务,具体周期与检测项目相关。
如何获取这个项目的检测报价?
可点击页面在线咨询,说明样品与检测需求后即可获取检测项目与报价建议。
样品如何送检?
支持寄样检测与上门取样两种方式,样品保存与寄送要求可在咨询时获取指引。