

检测信息(部分)
冷成型机是一种在常温状态下通过对金属线材或棒材施加高压,使其在模具内发生塑性变形,从而成型为特定形状零部件的机械设备。该设备集成了送料、切断、顶出、成型等多个工位,可实现高效、连续化生产。
冷成型机广泛应用于汽车制造、航空航天、建筑紧固件、电子元器件及五金工具等行业,主要用于生产螺栓、螺母、螺钉、铆钉、异形销、轴承滚子等各类金属零件,尤其在批量大、精度要求高的标准件制造领域占据核心地位。
第三方检测机构针对冷成型机提供的检测服务涵盖设备安装验收、年度状态评估、故障诊断及工艺验证等环节。检测概要包括对设备几何精度、运动特性、电气安全、噪声排放、加工能力及关键零部件磨损程度进行综合量化分析,并出具规范严谨的检测报告。
检测项目(部分)
- 尺寸精度检测:评估冷成型机生产出的首件及连续产品的直径、长度、同心度等关键尺寸是否符合图纸公差要求。
- 表面粗糙度检测:测量产品成型表面微观不平度,判断模具状态及润滑效果是否达到工艺标准。
- 硬度检测:测试冷成型后产品的洛氏或维氏硬度值,验证材料在冷作硬化后的力学性能变化。
- 抗拉强度检测:通过对成型产品进行拉伸试验,确定其在断裂前所能承受的最大应力。
- 屈服强度检测:测定材料发生0.2%残余变形时的应力值,用于评估冷成型工艺对材料塑性的影响。
- 断后伸长率检测:计算试样拉断后标距的残余伸长比例,反映材料的塑性储备。
- 显微组织分析:观察冷成型件内部晶粒流向及纤维组织分布,验证成型工艺是否导致过度畸变或裂纹。
- 脱碳层深度检测:检测线材表面碳元素流失情况,避免因脱碳导致成型后产品表面硬度不足。
- 螺纹参数检测:针对冷镦成型的螺纹,测量其中径、大径、小径及螺距误差,确保螺纹配合性。
- 头部结合强度检测:评估螺栓或螺钉头部与杆部连接处的抗拉脱能力,防止装配时头部断裂。
- 冷镦裂纹检测:通过磁粉或渗透探伤发现产品表面及近表面的微小开裂缺陷。
- 内螺纹折叠缺陷检测:检查螺母等内螺纹成型过程中是否产生金属折叠或填充不满。
- 模具对中性检测:测量冲头与凹模之间的同轴度偏差,防止成型件出现壁厚不均或切边异常。
- 送料轮夹持力检测:评估送料机构对线材的牵引力是否稳定,避免打滑导致长度失控。
- 切刀剪切质量检测:观察线材切断端面的平整度及塌角大小,确保坯料体积一致。
- 冲头回退距离检测:测量冲头在完成成型后的回缩位置精度,影响下一循环的坯料定位。
- 顶出同步性检测:验证多个顶出杆在顶出零件时的高度一致性,防止零件卡模或变形。
- 滑块平行度检测:测量滑块运动下死点与工作台的平行误差,保证产品高度尺寸稳定。
- 噪声检测:测定冷成型机在额定转速下的工作噪声分贝值,判断运动部件磨损及润滑状态。
- 电气接地电阻检测:测试设备接地系统的导通性,确保操作人员防触电安全。
- 紧急停止功能验证:模拟突发状况触发急停按钮,测量设备完全停止所需时间及制动距离。
检测范围(部分)
- 多工位冷成型机
- 双击整模冷镦机
- 三模三冲冷成型机
- 四模四冲冷成型机
- 五模五冲冷成型机
- 六模六冲冷成型机
- 七模七冲冷成型机
- 八模八冲冷成型机
- 九模九冲冷成型机
- 十模十冲冷成型机
- 高速冷成型机
- 精密冷成型机
- 自动冷成型机
- 数控冷成型机
- 液压冷成型机
- 机械冷成型机
- 卧式冷成型机
- 立式冷成型机
- 双击冷镦机
- 三击冷镦机
- 零件成形机
- 温镦机(常温段检测)
- 铆钉冷镦机
- 螺母冷镦机
- 螺栓冷镦机
- 球头销冷成型机
- 轴承滚子冷成型机
检测仪器(部分)
- 三坐标测量机
- 影像测量仪
- 粗糙度仪
- 洛氏硬度计
- 维氏硬度计
- 万能材料试验机
- 金相显微镜
- 超声波探伤仪
- 磁粉探伤机
- 激光测径仪
- 圆度仪
- 测长仪
- 声级计
- 接地电阻测试仪
- 红外热像仪
- 激光对中仪
- 数字千分尺
- 高度规
检测方法(部分)
- 视觉检测法:通过高分辨率工业相机采集产品图像,结合算法识别表面磕碰、划伤及成型缺陷。
- 超声波检测法:利用脉冲反射波原理探测冷成型件内部缩孔、夹渣及锻造裂纹。
- 磁粉检测法:将工件磁化后施加磁悬液,根据漏磁场吸附磁痕显示表面微细裂纹。
- 渗透检测法:使用着色渗透剂渗入开口缺陷,经显像后在白光下直接观察缺陷形貌。
- 尺寸直接测量法:使用游标卡尺、千分尺等量具对产品关键部位进行接触式测量。
- 光谱化学分析法:通过火花直读光谱仪测定冷成型件基体材料的合金元素含量。
- 金相检验法:取样镶嵌、研磨抛光后浸蚀,在显微镜下观察晶粒度及流线分布。
- 硬度试验法:采用静压法将压头压入试样表面,通过压痕对角线长度计算硬度值。
- 拉伸试验法:将试样夹持在试验机上匀速拉伸,绘制应力-应变曲线获取强度指标。
- 疲劳试验法:对冷成型件施加循环交变载荷,测试其在指定应力比下的疲劳寿命。
- 噪声测试法:在设备四周布点测量A计权声压级,取平均值评估整机噪声辐射。
- 振动分析法:在轴承座、机身等位置安装加速度传感器,分析频域特征识别松动或失衡。
- 扭矩检测法:使用扭矩传感器测量螺纹紧固件的拧紧力矩及破坏扭矩。
- 镀层厚度检测法:运用X射线荧光或涡流原理测量产品表面防腐镀层的厚度均匀性。
- 盐雾试验法:将试样置于盐雾箱内模拟海洋大气环境,评估耐腐蚀周期。
旗下实验室资质


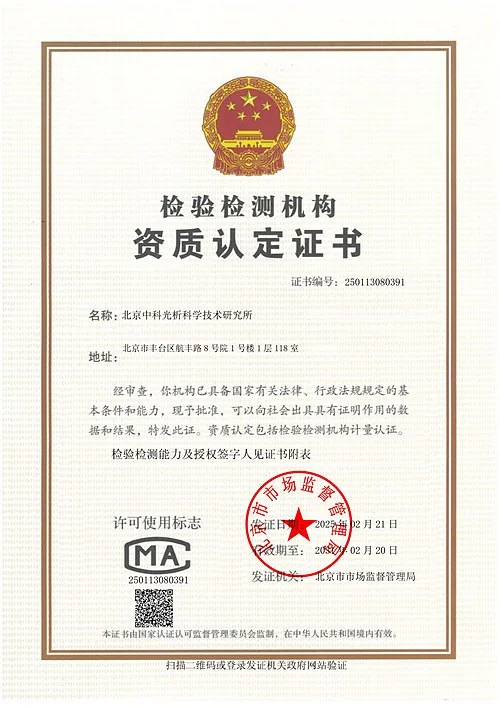
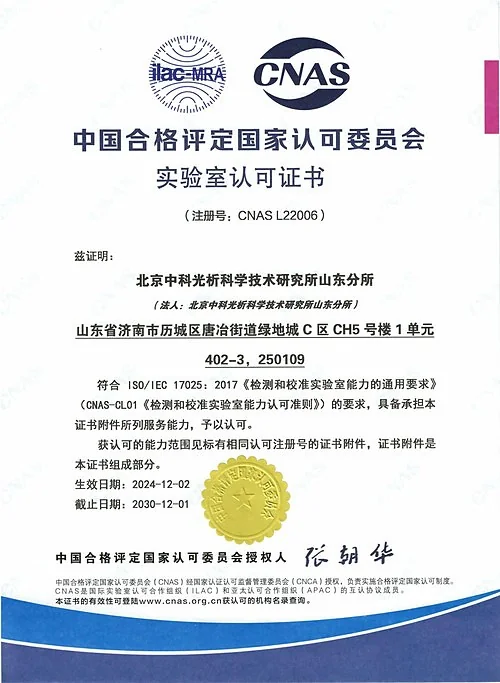
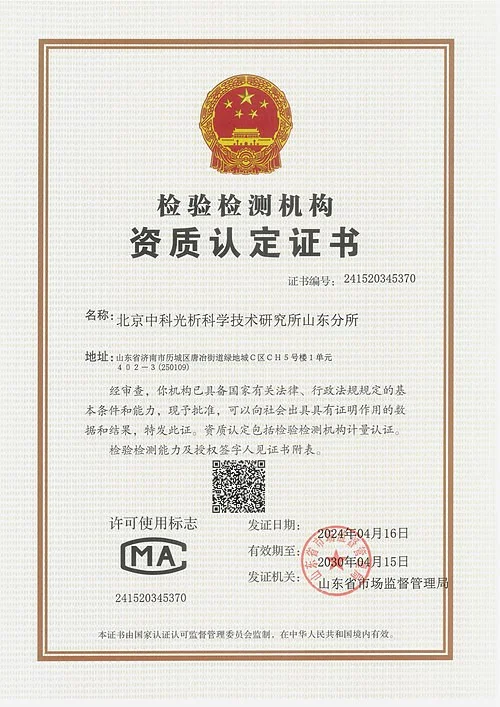
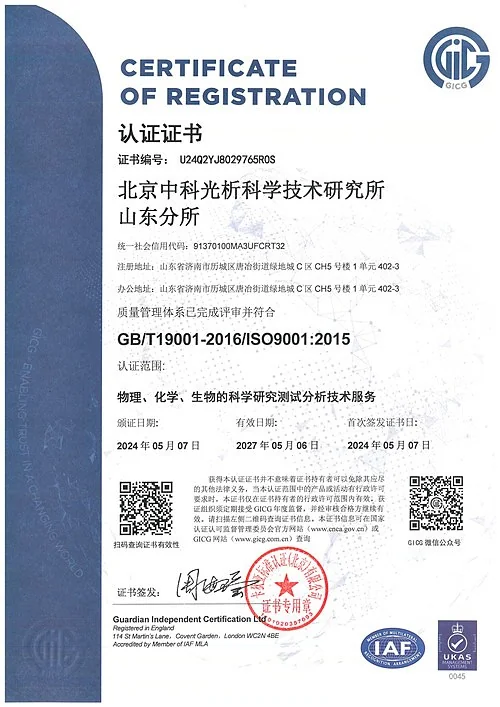
我司旗下实验室具备CMA资质认定及CNAS认可和ISO认证等证书,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
检测服务常见问题
检测报告多久可以出具?
检测报告一般7~15个工作日出具,支持加急服务,具体周期与检测项目相关。
如何获取这个项目的检测报价?
可点击页面在线咨询,说明样品与检测需求后即可获取检测项目与报价建议。
样品如何送检?
支持寄样检测与上门取样两种方式,样品保存与寄送要求可在咨询时获取指引。