

检测信息(部分)
磁粉探伤仪主要用于检测什么材料?
主要用于检测铁磁性材料(如碳钢、合金钢、铸铁等)的表面及近表面缺陷。
该检测技术的原理是什么?
通过磁化被测工件并在表面施加磁粉,缺陷处会产生漏磁场吸附磁粉形成可见指示。
检测灵敏度如何?
可检出宽度≥0.001mm、深度≥0.01mm的裂纹,表面缺陷检出灵敏度最高。
适用于哪些行业?
广泛应用于航空航天、轨道交通、压力容器、能源设备等安全关键领域。
检测前需要哪些预处理?
需彻底清洁工件表面,去除油脂、涂层及氧化皮等影响磁粉附着的物质。
检测项目(部分)
- 裂纹检测:识别材料表面及近表面的开裂缺陷
- 发纹检测:检测材料轧制过程形成的细微线状缺陷
- 折叠检测:发现锻压加工中材料重叠形成的缺陷
- 白点检测:探查钢材内部氢致裂纹群
- 夹杂物检测:定位非金属杂质造成的聚集性缺陷
- 未熔合检测:发现焊接层间结合不良区域
- 气孔检测:识别铸件或焊缝的气体残留孔洞
- 冷隔检测:探查铸造中液态金属未融合的接缝
- 磨削烧伤检测:发现过度磨削导致的热损伤区域
- 应力腐蚀裂纹:检测应力与环境共同作用产生的裂纹
- 疲劳裂纹:识别交变载荷导致的渐进性裂纹
- 淬火裂纹:探查热处理过程中的热应力裂纹
- 焊缝完整性:评估焊接接头连续性质量
- 材料分层:检测轧制板材的层状分离缺陷
- 凹坑检测:发现表面机械损伤形成的凹陷
- 锻造折叠:识别锻造过程中形成的材料重叠缺陷
- 线状缺陷:检测超过规定长度的线性指示
- 点状缺陷:评估分散性点状磁痕的分布密度
- 退磁场检测:评估工件几何形状对磁化效果的影响
- 磁写检测:区分真实缺陷与非相关磁粉堆积
检测范围(部分)
- 航空发动机叶片
- 铁轨钢轨连接件
- 压力容器焊缝
- 风力发电机主轴
- 汽车转向节
- 石油钻探钻杆
- 船舶推进轴系
- 核电阀门壳体
- 大型铸钢齿轮
- 起重机吊钩
- 火力发电汽轮机转子
- 桥梁钢结构节点
- 液压油缸活塞杆
- 化工反应釜搅拌轴
- 模具锻压模块
- 铁路车轮轮毂
- 炮管身管
- 压缩机曲轴
- 矿山机械链条
- 风电塔筒法兰
检测仪器(部分)
- 便携式磁轭探伤仪
- 移动式磁粉探伤机
- 固定式卧式磁粉探伤机
- 荧光磁粉检测系统
- 旋转磁场探伤仪
- 交直流复合磁化设备
- 紫外线灯观察装置
- 磁粉自动喷洒系统
- 退磁机
- 磁场强度测量仪
检测方法(部分)
- 连续法:在磁化电流持续时施加磁粉,灵敏度最高
- 剩磁法:利用材料剩磁进行检测,适合批量小工件
- 湿法:磁粉悬浮液喷洒,适合检测细微缺陷
- 干法:干磁粉撒布,适合粗糙表面检测
- 周向磁化:检测纵向缺陷的电流直接通电法
- 纵向磁化:线圈感应法检测横向缺陷
- 复合磁化:同时产生多向磁场实现全方位检测
- 荧光磁粉法:紫外灯下观察荧光指示提升对比度
- 触头法:局部磁化大型工件特定区域
- 磁轭法:便携设备采用电磁轭产生垂直磁场
- 中心导体法:空心件内放置导体磁化的穿透检测
- 感应电流法:对环形件产生周向磁场的无损方法
- 多向磁化:通过相位控制实现空间旋转磁场
- 直流磁化:检测近表面缺陷的深度渗透法
- 交流磁化:侧重表面缺陷的高集肤效应方法
- 半波整流:兼顾表面及近表面缺陷检测
- 全波整流:产生强渗透磁场的工业常用方法
- 脉冲磁化:瞬间大电流检测高顽磁性材料
- 间接磁化:通过磁场导体实现无需接触工件的检测
- 电容放电磁化:适用于超大工件的瞬时强力磁化
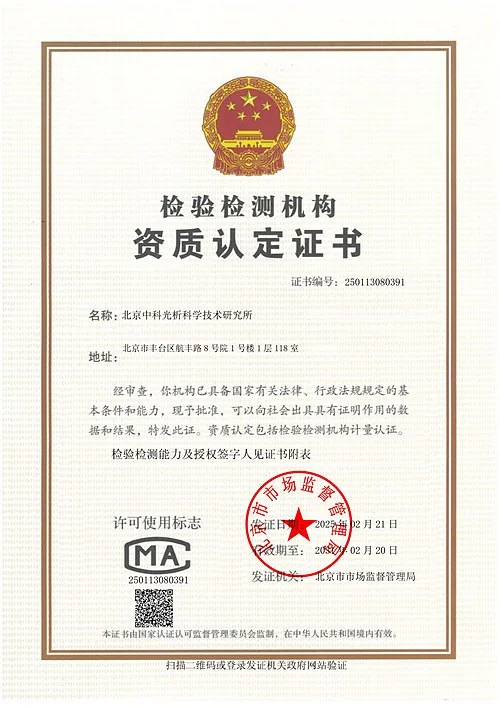
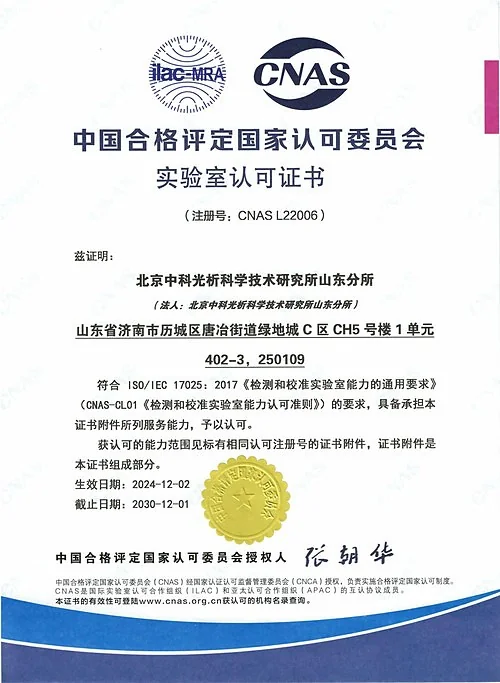
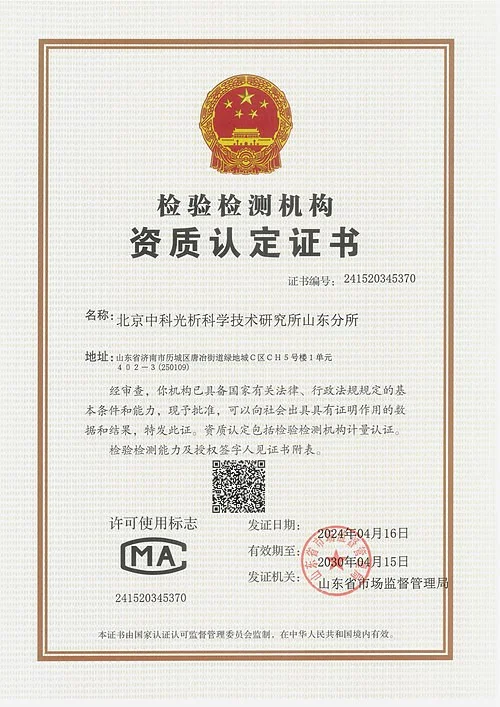
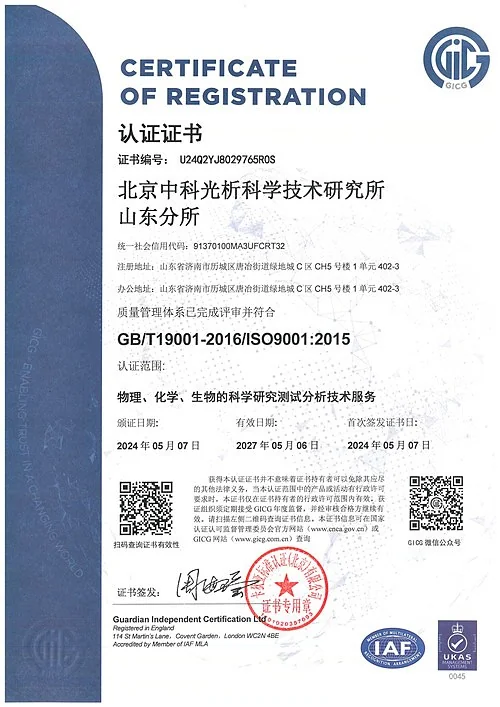
旗下实验室资质


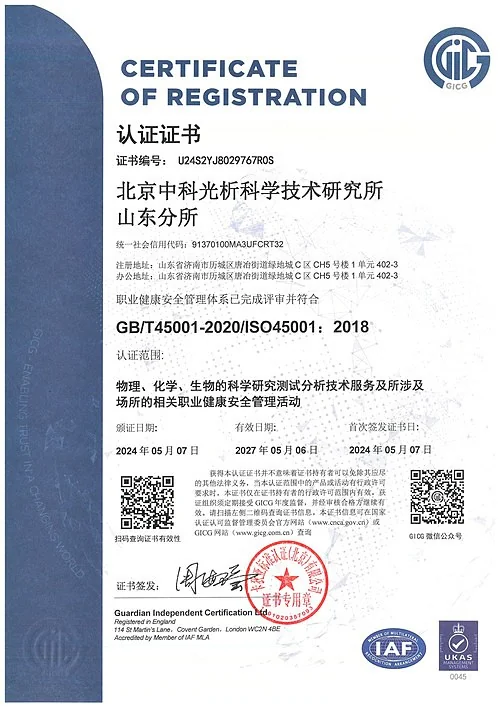
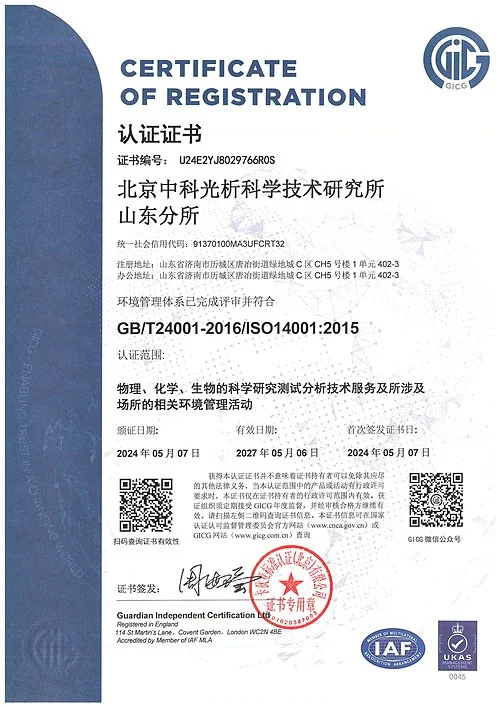
我司旗下实验室具备CMA资质认定及CNAS认可和ISO认证等证书,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
检测服务常见问题
检测报告多久可以出具?
检测报告一般7~15个工作日出具,支持加急服务,具体周期与检测项目相关。
如何获取这个项目的检测报价?
可点击页面在线咨询,说明样品与检测需求后即可获取检测项目与报价建议。
样品如何送检?
支持寄样检测与上门取样两种方式,样品保存与寄送要求可在咨询时获取指引。