

检测信息(部分)
- Q1:车削面检测主要针对哪些产品?
- 车削面检测主要应用于各类机械加工件,包括轴类零件、法兰盘、螺纹工件、轴承座等通过车床加工形成的旋转对称表面。
- Q2:检测的核心目的是什么?
- 确保车削件表面几何精度、尺寸公差及形位公差符合设计要求,验证表面粗糙度、微观形貌等关键指标满足装配和使用性能。
- Q3:典型检测流程包含哪些环节?
- 标准流程包括:样品预处理→三维形貌扫描→尺寸与形位公差测量→表面粗糙度分析→材料特性验证→数据比对与报告生成。
检测项目(部分)
- 表面粗糙度Ra - 评估表面微观轮廓的算术平均偏差
- 圆度误差 - 衡量横截面与理想圆的偏离程度
- 程度
- 圆柱度公差 - 控制旋转体表面的整体形状精度
- 同轴度偏差 - 检测多段轴心的位置一致性
- 直线度误差 - 评估母线沿轴向的平直程度
- 波纹度分析 - 测量周期性表面起伏的波长特征
- 锥度偏差 - 检验锥形表面的角度准确性
- 端面跳动量 - 检测端面旋转时的轴向窜动量
- 螺纹中径 - 确定螺纹配合的关键尺寸参数
- 表面硬度 - 评估材料表面抗塑性变形能力
- 残余应力 - 分析加工导致的内部应力分布状态
- 微观划痕检测 - 识别加工过程中的表面损伤
- 直径公差 - 验证实际尺寸与设计值的符合度
- 棱圆度缺陷 - 检测多边形化加工误差
- 表面缺陷深度 - 量化凹坑、气孔等缺陷尺寸
- 轮廓度偏差 - 评估实际轮廓与理论轮廓的符合性
- 倒角尺寸 - 测量边缘过渡区域的几何参数
- 表面硬化层厚度 - 检验热处理后的强化层深度
- 滚花节距精度 - 验证防滑纹路的间距均匀性
- 同心度误差 - 检测多孔位中心的偏移量
检测范围(部分)
- 精密主轴
- 液压阀芯
- 轴承套圈
- 齿轮坯件
- 法兰密封面
- 螺纹丝杆
- 活塞杆
- 衬
- 衬套内壁
- 模具镶件
- 涡轮转子
- 连接器端子
- 轴类键槽
- 密封环端面
- 泵体叶轮
- 机床导轨
- 卡盘爪面
- 刀具柄部
- 滚筒表面
- 联轴器接触面
- 减速器输入轴
检测仪器(部分)
- 三坐标测量机
- 激光轮廓扫描仪
- 圆度测量仪
- 表面粗糙度测试仪
- 光学投影仪
- 万能工具显微镜
- 轮廓投影仪
- 激光干涉仪
- 电子高度规
- 金相显微镜
检测方法(部分)
- 接触式扫描法 - 通过探针直接获取表面三维坐标数据
- 白光干涉法 - 利用光波干涉原理测量微观形貌
- 激光三角测量 - 非接触式获取表面轮廓信息
- 比较仪测量 - 通过标准量块进行尺寸比对验证
- V形块定位法 - 用于轴类零件的圆度误差检测
- 磁粉探伤 - 检测表面及近表面微裂纹缺陷
- 超声波测厚 - 非破坏性测量涂层或壁厚
- 影像测量法 - 基于机器视觉的几何尺寸分析
- 显微硬度测试 - 评估局部区域的材料硬度特性
- X射线衍射 - 分析表面残余应力分布状态
- 色差对比法 - 通过标准样板评估表面粗糙度
- 气动量仪检测 - 利用气压变化测量微小尺寸偏差
- 三维重建分析 - 通过点云数据重构表面模型
- 频域分析法 - 将表面波纹度分解为频谱成分
- 金相蚀刻法 - 揭示材料微观组织结构特征
- 激光跟踪测量 - 大尺寸工件的动态精度检测
- 电容传感检测 - 高灵敏度测量微小位移变化
- 热像仪扫描 - 检测加工导致的温度分布异常
- 涡流检测法 - 识别表面及亚表面材料缺陷
- 坐标变换法 - 通过坐标系转换计算形位公差
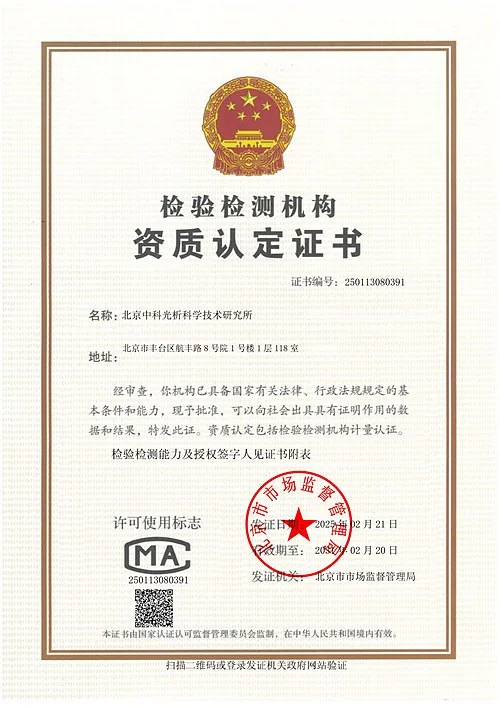
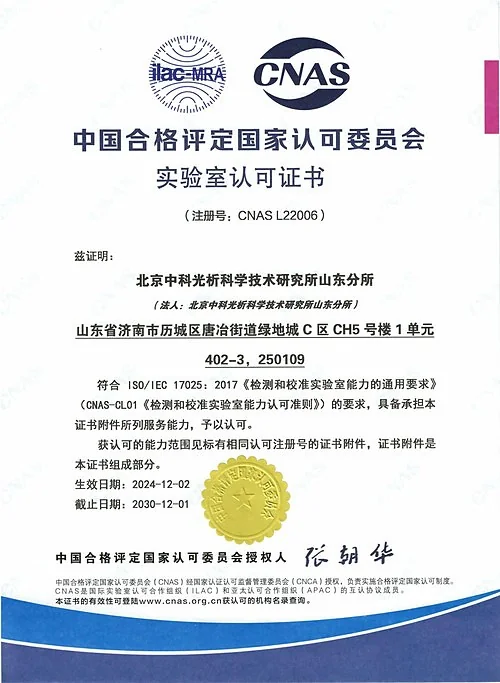
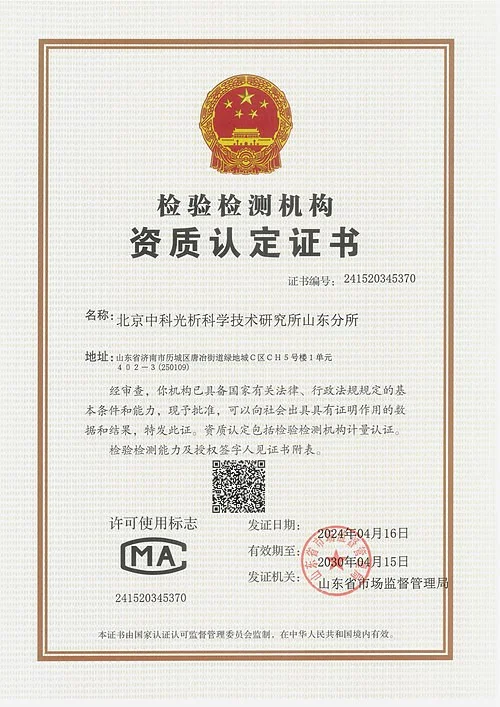
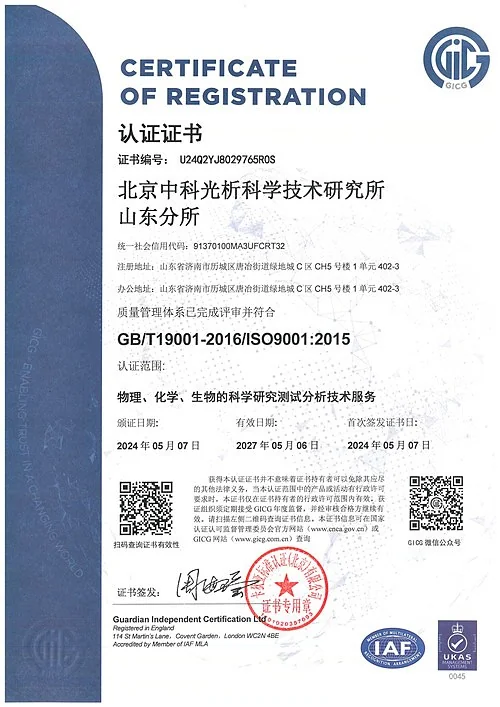
旗下实验室资质


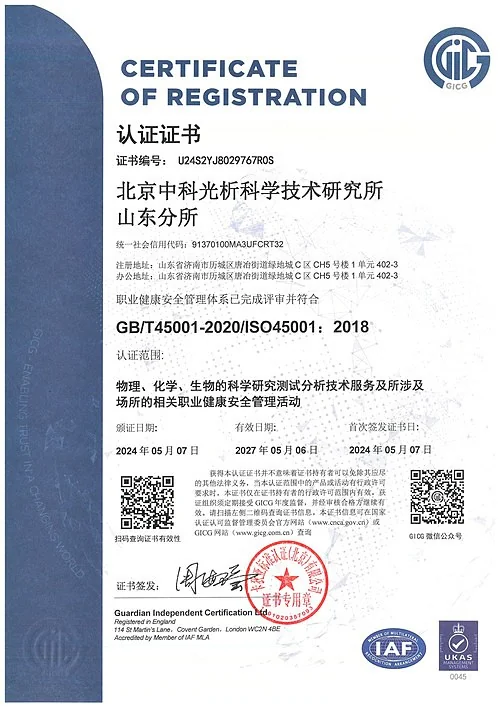
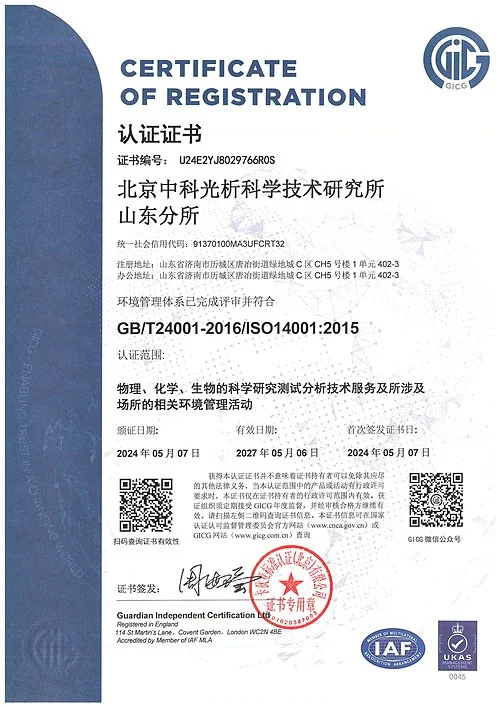
我司旗下实验室具备CMA资质认定及CNAS认可和ISO认证等证书,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
检测服务常见问题
检测报告多久可以出具?
检测报告一般7~15个工作日出具,支持加急服务,具体周期与检测项目相关。
如何获取这个项目的检测报价?
可点击页面在线咨询,说明样品与检测需求后即可获取检测项目与报价建议。
样品如何送检?
支持寄样检测与上门取样两种方式,样品保存与寄送要求可在咨询时获取指引。