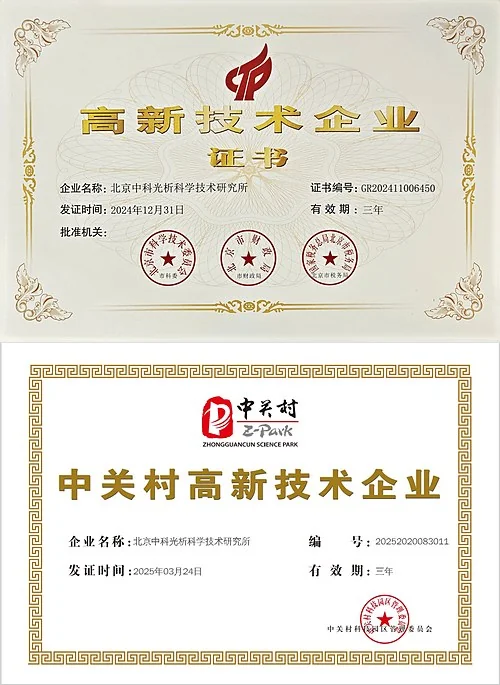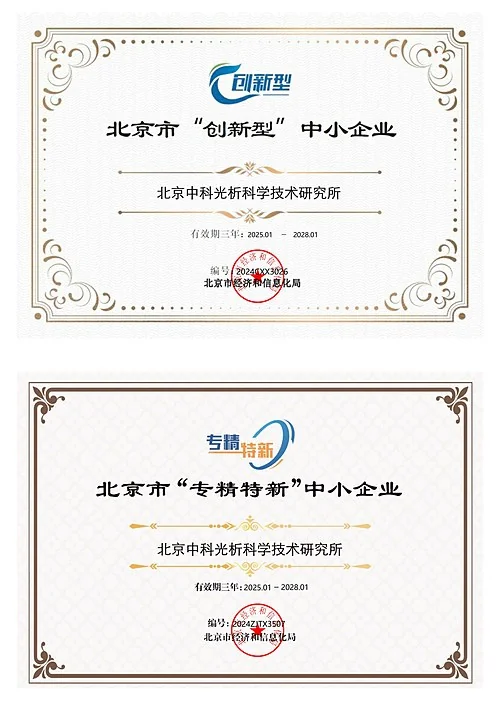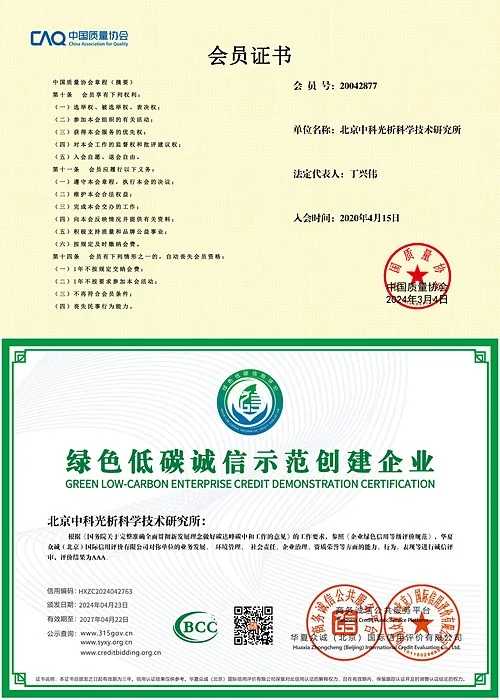


检测信息(部分)
产品信息介绍 无损探头检测是工业质量控制的核心技术,通过声波、射线、电磁等物理原理在不损伤材料的前提下探测内部缺陷。广泛应用于航空航天、轨道交通、能源装备等领域的安全评估。 用途范围说明 该技术适用于金属/非金属材料的缺陷检测(裂纹/气孔/夹杂物)、厚度测量、结构完整性验证及涂层分析,覆盖产品研发、生产制造、在用设备维护全生命周期。 检测概要流程 标准检测流程包含:方案设计→探头校准→数据采集→缺陷分析→报告生成,严格遵循ISO 9712/ASME V等国际标准,确保结果可靠性。检测项目(部分)
- 缺陷定位精度:标识材料内部缺陷的三维坐标位置
- 裂纹深度测量:量化表面/近表面裂纹的扩展程度
- 气孔检出率:检测铸件/焊缝中气态夹杂物的概率
- 壁厚减薄率:监控管道/容器因腐蚀导致的厚度变化
- 材料晶粒度:评估金属材料微观晶体结构的均匀性
- 分层缺陷面积:测量复合材料层间分离区域范围
- 焊接融合度:判定焊缝区域金属熔合质量等级
- 残余应力分布:检测加工后材料内部的应力集中区域
- 涂层附着力:量化表面涂层与基体的结合强度
- 腐蚀速率评估:预测金属在特定环境中的腐蚀发展趋势
- 疲劳损伤指数:评估循环载荷导致的材料性能衰减
- 孔隙率统计:计算多孔材料中空隙体积占比
- 硬度梯度映射:显示材料截面硬度变化趋势
- 导电率异常:发现导电材料电学性能不均区域
- 磁畴结构分析:检测磁性材料的磁化分布状态
- 夹杂物尺寸:测量非金属杂质颗粒的最大径长
- 声速传播差异:通过声波速度判断材料密度变化
- 热导率分布:反映材料导热性能的均匀程度
- 相变检测点:识别材料金相组织转变临界温度
- 弹性模量计算:评估材料在受力时的形变抵抗力
检测范围(部分)
- 航空发动机叶片
- 高铁轮对轴承
- 核电站压力容器
- 风电叶片碳纤维结构
- 石油钻采管道焊缝
- 汽车铝合金压铸件
- 桥梁预应力锚具
- 船舶螺旋桨系统
- 化工反应釜衬里
- 钛合金人工关节
- 储罐底板腐蚀层
- 电力变压器铁芯
- 高温涡轮叶片涂层
- 高铁钢轨焊缝
- 航天复合材料舱体
- 核燃料包壳管
- 液化天然气罐体
- 齿轮箱渗碳层
- 压力管道弯头
- 轴承滚子表面硬化层
检测仪器(部分)
- 相控阵超声检测仪
- 工业CT扫描系统
- 涡流检测阵列探头
- 全自动X射线探伤机
- 激光超声检测装置
- 磁记忆诊断仪
- 红外热像检测系统
- 微波检测扫描平台
- 声发射监测传感器
- 导波检测采集单元
检测方法(部分)
- 超声时差衍射法:利用声波衍射特性精准测量裂纹高度
- 多频涡流技术:通过不同激励频率分离表层/深层缺陷信号
- 射线数字成像:采用平板探测器实现缺陷三维可视化
- 激光散斑干涉:通过相干光测量表面微变形检测内部脱粘
- 巴克豪森噪声法:分析磁噪声信号评估材料应力状态
- 脉冲涡流检测:瞬态涡流响应识别多层结构中的缺陷
- 非线性超声法:利用谐波变化检测微裂纹闭合效应
- 太赫兹波谱分析:非导电材料内部结构的光谱特征识别
- 声共振检测法:通过共振频率偏移判断结构完整性
- 磁粉漏磁场检测:铁磁材料表面裂纹的磁性粒子聚集成像
- 微波断层扫描:构建介电常数分布图定位内部异常
- 导波长距离检测:单点激励实现百米管道缺陷筛查
- 声发射定位法:捕捉材料变形时释放的瞬态弹性波
- 激光诱导超声:非接触式激发超声波进行高温检测
- 远场涡流技术:解决铁磁管材穿透壁厚检测难题
- X射线衍射法:通过晶格畸变测量残余应力分布
- 红外锁相热成像:周期热激励下的深度缺陷相位识别
- 电磁声换能检测:无需耦合剂实现金属表面波检测
- 全息干涉测量术:纳米级位移检测材料内部不连续性
- 非线性共振法:利用刚度变化识别闭合裂纹特征
旗下实验室资质


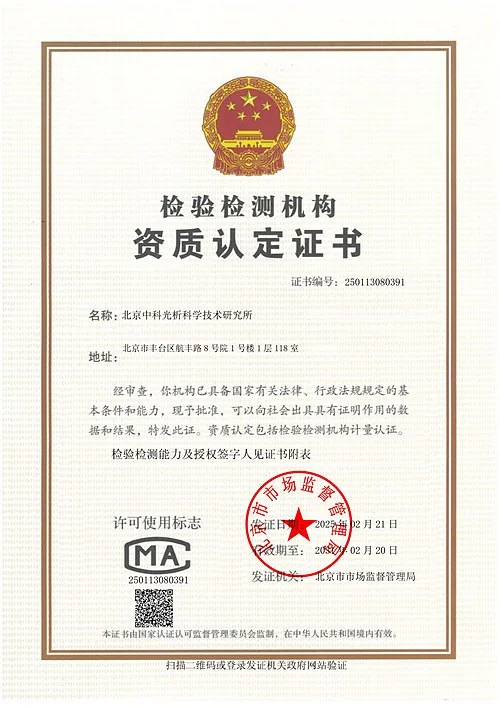
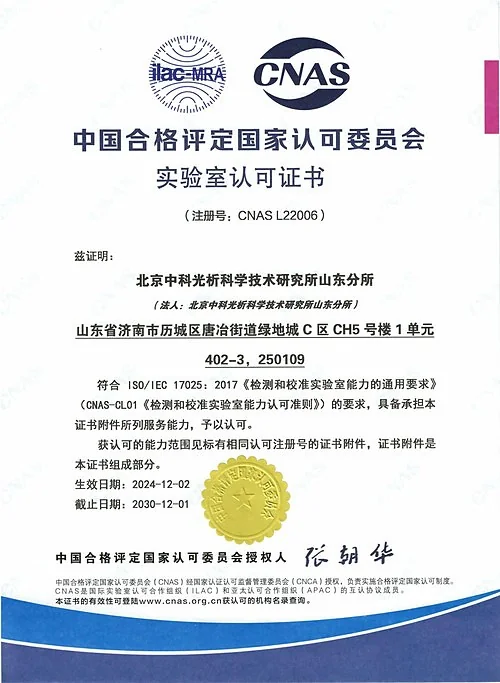
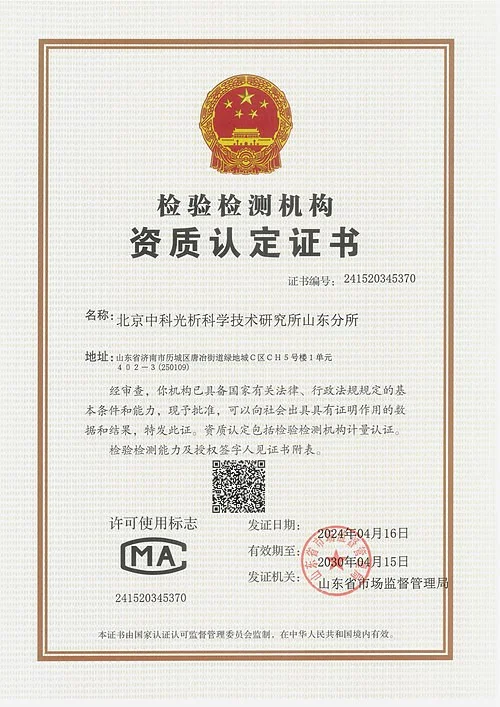
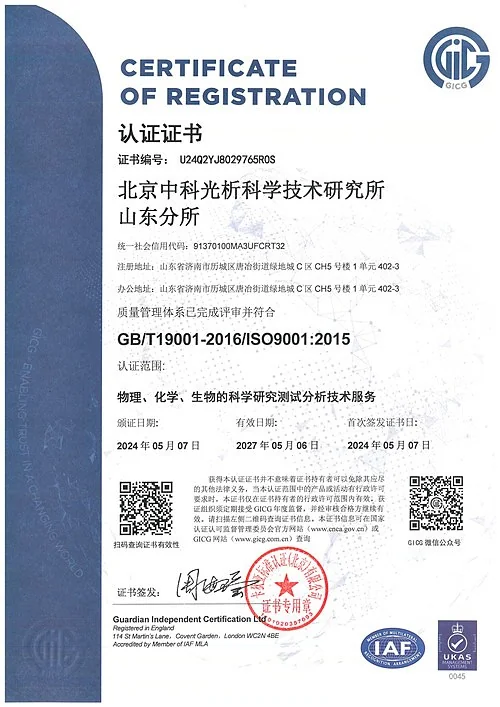
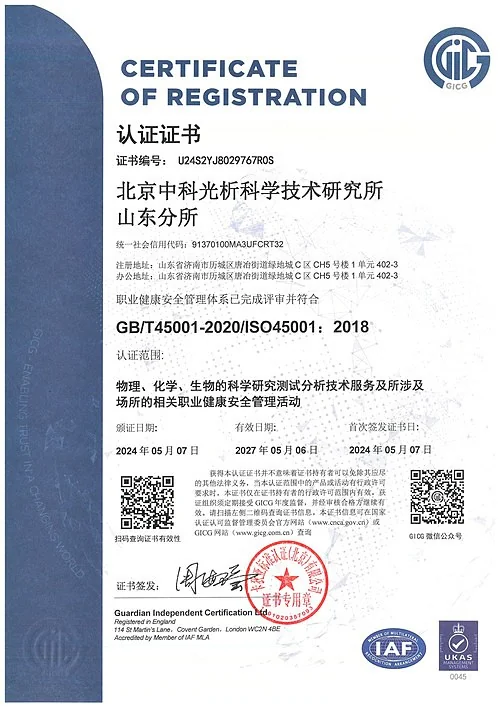
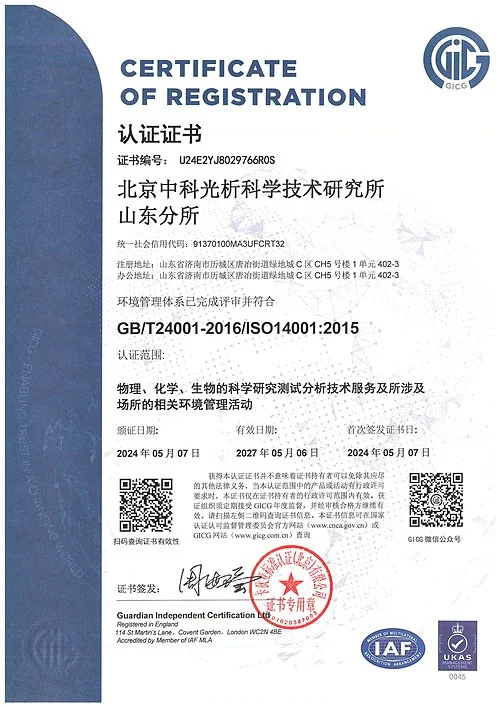
我司旗下实验室具备CMA资质认定及CNAS认可和ISO认证等证书,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
检测服务常见问题
检测报告多久可以出具?
检测报告一般7~15个工作日出具,支持加急服务,具体周期与检测项目相关。
如何获取这个项目的检测报价?
可点击页面在线咨询,说明样品与检测需求后即可获取检测项目与报价建议。
样品如何送检?
支持寄样检测与上门取样两种方式,样品保存与寄送要求可在咨询时获取指引。