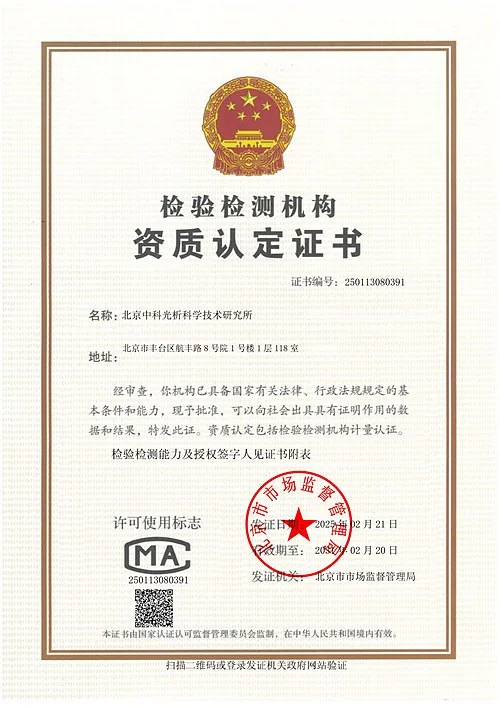
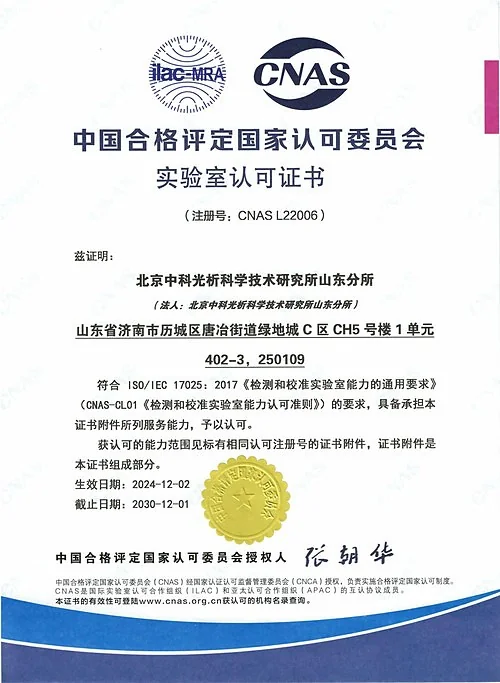
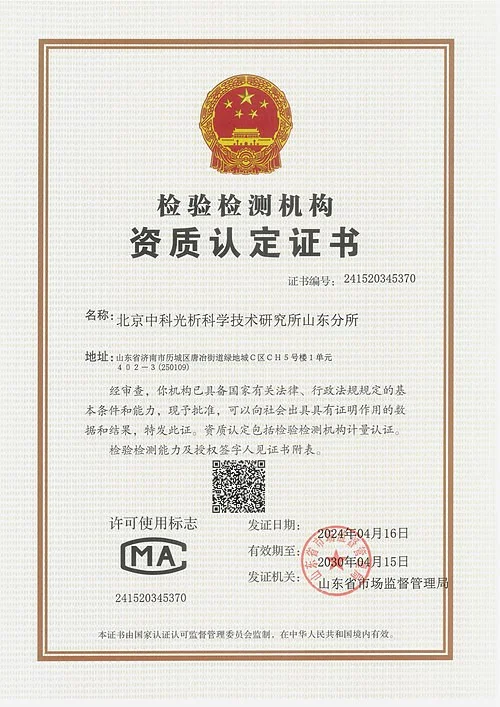
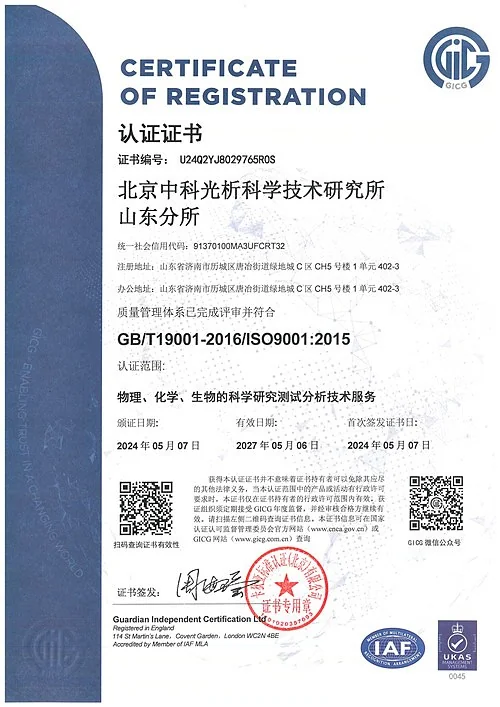
检测信息(部分)
电火花加工设备的主要类型有哪些?
主要包括数控电火花成型机、线切割机床、小孔加工机、高速穿孔机等类型,通过电蚀原理实现金属材料精密加工。
这类设备的检测范围是什么?
涵盖机床本体精度、放电系统稳定性、控制系统可靠性、安全防护装置有效性等关键性能指标的全方位验证。
检测周期通常需要多久?
常规检测需3-5个工作日,复杂项目或批量检测根据具体项目数量适当延长。
检测依据什么标准?
依据GB/T 5290《电火花成形机床精度检验》等国家标准及ISO 28881国际标准执行检测。
检测项目(部分)
- 定位精度 - 测量机床运动部件实际位移与指令位移的偏差
- 重复定位精度 - 评估机床在同一位置多次定位的一致性
- 电极损耗比 - 检测加工过程中工具电极的损耗程度
- 表面粗糙度 - 量化加工表面微观几何形状特征
- 放电间隙稳定性 - 监测两极间电离通道的持续状态
- 工作台平面度 - 检验工作台表面的平整程度
- 主轴径向跳动 - 测量主轴旋转时的径向偏移量
- 最大加工电流 - 测定设备可输出的峰值放电电流
- 绝缘电阻 - 验证带电部件与外壳间的绝缘性能
- 脉冲频率响应 - 评估控制系统对高频指令的响应能力
- 轴向刚性 - 检测主轴抵抗轴向变形的能力
- 热变形误差 - 量化设备连续运行产生的热位移
- 油温控制精度 - 监测工作液温度控制系统的稳定性
- 短路保护响应 - 验证异常放电时的自动保护机制
- 工作液过滤效率 - 评估过滤系统去除金属微粒的能力
- 坐标测量精度 - 检验机床坐标测量系统的示值误差
- 最大加工速度 - 测定单位时间内去除材料的体积
- 噪声等级 - 测量设备运转时的声压级水平
- 电压波动适应性 - 测试电网波动时的加工稳定性
- 安全联锁功能 - 验证防护装置与系统的联动可靠性
检测范围(部分)
- 数控电火花成型机
- 快走丝线切割机
- 慢走丝线切割机
- 电火花小孔加工机
- 电火花高速穿孔机
- 电火花磨床
- 电火花刻蚀机
- 电火花表面强化机
- 电火花共轭回转加工设备
- 电火花轮胎模具加工机
- 精密微细电火花设备
- 多轴联动电火花机床
- 电火花去毛刺机
- 电火花螺纹加工机
- 电火花齿轮加工机
- 电火花铣削复合加工中心
- 电火花沉积修复设备
- 电火花线切割打孔机
- 电火花加工中心
- 电火花成形加工单元
检测仪器(部分)
- 激光干涉仪
- 电子水平仪
- 表面粗糙度测量仪
- 精密声级计
- 绝缘电阻测试仪
- 数字示波器
- 热成像仪
- 三坐标测量机
- 动平衡测试仪
- 高频电流探头
- 电压波动模拟装置
- 材料去除率测量系统
- 精密电子秤
- 温度巡检仪
- 振动分析仪
检测方法(部分)
- 激光干涉测量法 - 使用激光干涉原理精确测量位置精度和重复定位精度
- 网格扫描法 - 通过加工标准网格图案评估机床动态精度
- 标准试块加工法 - 切削标准试件后测量尺寸精度和表面质量
- 热电偶测温法 - 实时监测关键部件的温升变化
- 振动频谱分析法 - 采集设备运转时的振动信号进行故障诊断
- 放电波形捕捉法 - 利用示波器记录放电脉冲形态特征
- 材料去除称重法 - 精确称量加工前后工件重量计算去除率
- 金相显微检测法 - 观察加工表面微观结构及变质层厚度
- 电气安全测试法 - 采用正规仪器检测接地电阻和绝缘性能
- 噪声频谱分析法 - 在标准工况下测量设备声压级分布
- 压力衰减测试法 - 检测液压系统密封性能
- 功能安全验证法 - 模拟异常工况测试保护系统响应
- 工作液污染物检测法 - 通过光谱分析检测金属颗粒浓度
- 负载变形测试法 - 施加额定载荷测量关键部件变形量
- 热变形补偿测试法 - 连续运行8小时测量热位移误差
- 脉冲参数分析法 - 量化评估放电脉冲的宽度、间隔和能量
- 伺服响应测试法 - 输入阶跃信号测试伺服系统响应速度
- 过滤效率测试法 - 测量不同时段工作液的杂质含量变化
- 防护装置有效性验证 - 模拟人体接近测试安全联锁功能
- 电压波动适应性测试 - 在±10%电压波动下检测加工稳定性
检测服务常见问题
检测报告多久可以出具?
检测报告一般7~15个工作日出具,支持加急服务,具体周期与检测项目相关。
如何获取这个项目的检测报价?
可点击页面在线咨询,说明样品与检测需求后即可获取检测项目与报价建议。
样品如何送检?
支持寄样检测与上门取样两种方式,样品保存与寄送要求可在咨询时获取指引。