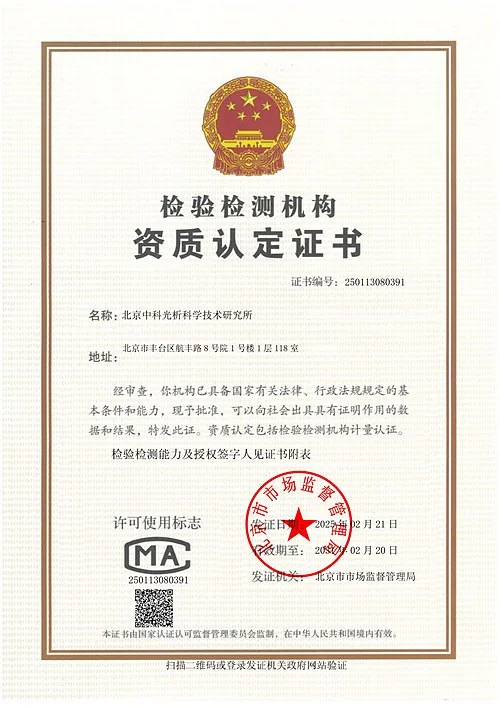
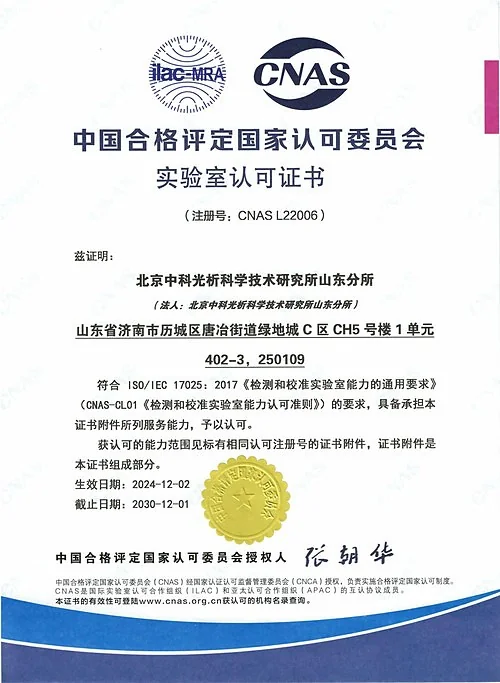
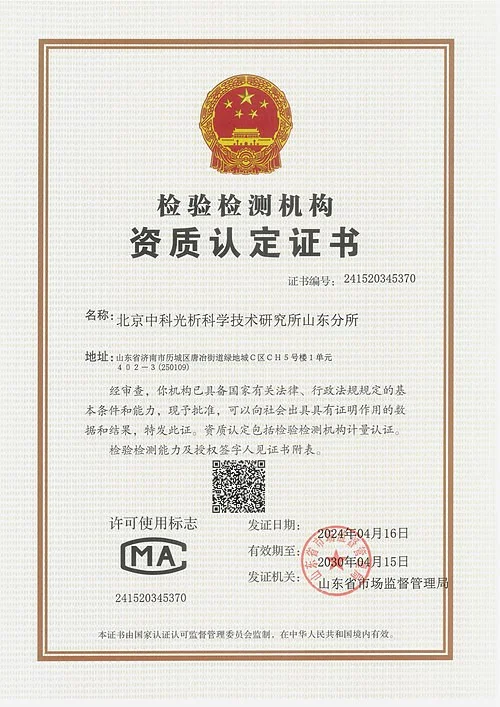
检测信息(部分)
什么是金属电子束焊机?
金属电子束焊机是利用高速电子束轰击金属工件产生热能进行高精度焊接的特种设备,适用于航空航天、核工业等高要求领域。
检测服务涵盖哪些范围?
涵盖设备性能验证、安全合规检测、焊缝质量评估及能效分析,符合ISO 14731和GB/T 19509等国内外标准。
检测周期需要多久?
常规检测5-7个工作日,加急服务可在48小时内出具关键参数报告(视具体检测项目而定)。
检测报告包含哪些内容?
包含设备参数比对、缺陷图谱分析、安全等级评定及改进建议,附有CMA/CNAS认证标识。
检测项目(部分)
- 束流稳定性 - 表征电子束电流波动范围,影响熔深一致性
- 真空室泄漏率 - 检测真空密封性能,单位mbar·L/s
- 加速电压精度 - 决定电子束穿透能力的关键参数
- 聚焦特性曲线 - 反映电子束斑直径与聚焦电流关系
- 焊缝熔深比 - 熔透深度与表面宽度的比值
- 热影响区硬度 - 评估材料微观结构变化程度
- 束斑直径偏差 - 实际束斑与标称值误差百分比
- 残余应力分布 - 通过X射线衍射法测量焊接残余应力
- 真空度维持时间 - 从工作真空降至阈值所需时长
- 辐射屏蔽效能 - 测试X射线泄漏剂量率(μSv/h)
- 焊接速度线性度 - 工件移动速度与设定值偏差
- 冷却系统效率 - 循环冷却液温升速率检测
- 高压绝缘电阻 - 加速电极对地绝缘值(≥100MΩ)
- 控制系统响应 - 从指令发出到执行的时间延迟
- 焊缝气孔密度 - 单位面积内气孔数量统计
- 电子枪发射特性 - 阴极发射电流密度(A/cm²)
- 束偏转精度 - 电磁偏转系统的定位重复误差
- 真空抽速曲线 - 从大气压到工作压强的抽气速率
- 焊接变形量 - 工件焊后三维形变测量
- 能效转化率 - 输入电能与有效焊接热能的比值
检测范围(部分)
- 高压型电子束焊机
- 中压型电子束焊机
- 低压型电子束焊机
- 真空室移动式焊机
- 局部真空焊机
- 非真空电子束焊机
- 多枪联动焊接系统
- 精密微束焊接机
- 大型舱体焊接设备
- 数控曲面焊接机
- 双金属复合焊接机
- 自动填丝焊接系统
- 旋转对称件专用焊机
- 钛合金专用焊接设备
- 高温合金焊接系统
- 可编程能量密度焊机
- 超导线圈焊接设备
- 原位质量监测焊机
- 复合能量焊接系统
- 空间模拟焊接设备
检测仪器(部分)
- 束流分析仪
- 真空质谱检漏仪
- 高压绝缘测试仪
- 激光干涉仪
- X射线衍射应力仪
- 高速热像仪
- 扫描电子显微镜
- 残余气体分析仪
- 辐射剂量检测仪
- 三维形貌测量仪
检测方法(部分)
- 法拉第杯测试法 - 使用束流收集装置测量电子束流强度
- 氦质谱检漏法 - 通过示踪气体检测真空室密封性能
- 金相剖面分析法 - 制备焊缝横截面观测熔合区形态
- 高速摄影记录法 - 以万帧/秒速度捕捉熔池动态
- 热电偶嵌入法 - 在基体埋入热电偶测量热循环曲线
- 涡流检测法 - 利用电磁感应原理探测表面缺陷
- 超声C扫描法 - 通过声波反射成像检测内部缺陷
- 显微硬度压痕法 - 在热影响区矩阵布点测量硬度梯度
- 束斑烧蚀法 - 在铜靶上烧蚀痕迹测量实际束斑直径
- X射线能谱法 - 分析焊缝区域元素分布状态
- 残余应力钻孔法 - 通过微孔应变释放测量应力值
- 激光位移传感法 - 非接触式测量焊后变形量
- 真空计比对法 - 使用标准真空计校准设备真空度
- 辐射巡测法 - 按GBZ117标准进行辐射场扫描
- 功率消耗测试法 - 采用电能质量分析仪记录能耗数据
- 控制系统黑盒测试法 - 输入输出响应特性验证
- 冷却液流量计法 - 测量循环系统实际换热效率
- 电磁兼容测试法 - 检测设备运行时的电磁干扰强度
- 重复定位精度法 - 通过激光跟踪仪验证运动系统精度
- 能谱衍射分析法 - 鉴定焊缝区相组成变化
检测服务常见问题
检测报告多久可以出具?
检测报告一般7~15个工作日出具,支持加急服务,具体周期与检测项目相关。
如何获取这个项目的检测报价?
可点击页面在线咨询,说明样品与检测需求后即可获取检测项目与报价建议。
样品如何送检?
支持寄样检测与上门取样两种方式,样品保存与寄送要求可在咨询时获取指引。