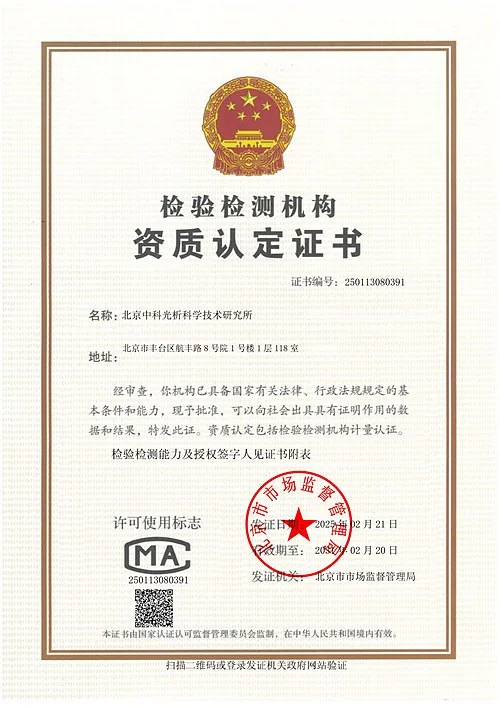
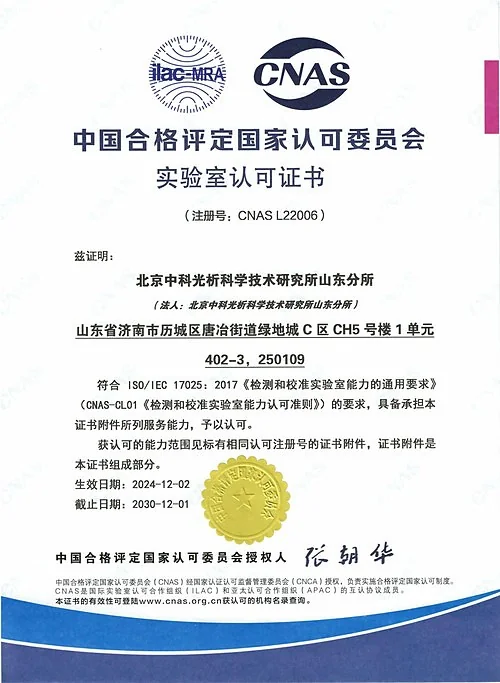
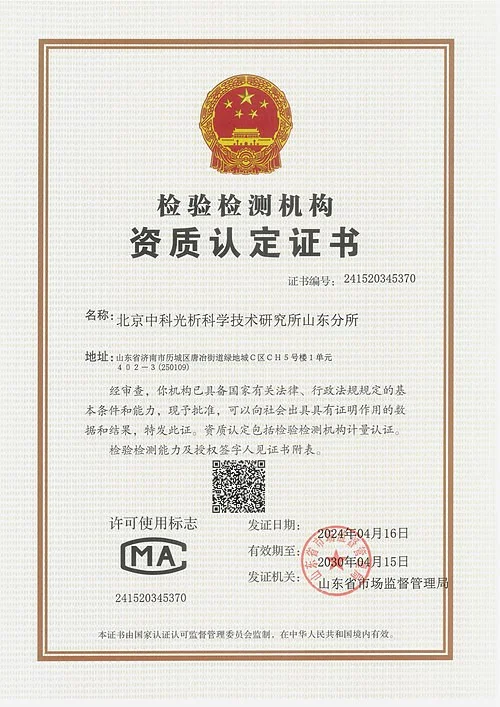
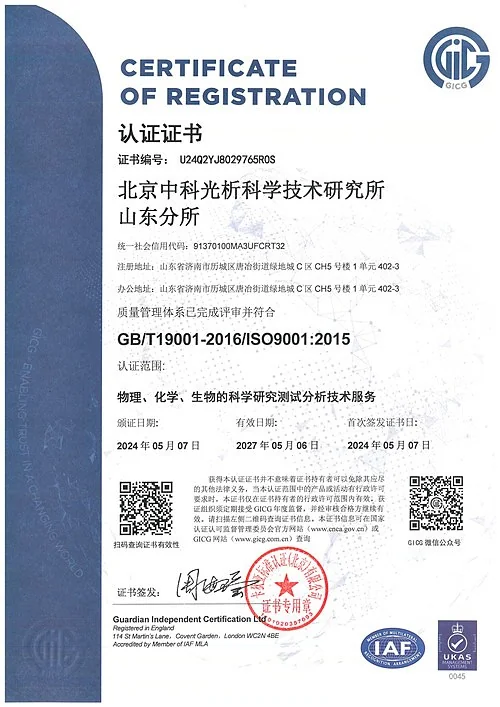
检测信息(部分)
什么是金属渗透检测?
金属渗透检测(PT)是一种通过毛细作用原理检测金属表面开口缺陷的无损检测方法,主要应用于发现裂纹、气孔等不连续性缺陷。
适用于哪些材料?
主要适用于非多孔性金属材料,包括铝合金、不锈钢、钛合金、高温合金等金属及其焊接件。
检测灵敏度如何?
可检测宽度≥0.5μm的表面开口缺陷,裂纹检出率高达99%,最小可见缺陷长度约20μm。
检测项目(部分)
- 裂纹检测 - 识别材料表面的线状开裂缺陷
- 气孔检测 - 检测表面微小孔洞缺陷
- 冷隔检测 - 发现铸造过程中的融合不良缺陷
- 折叠缺陷 - 识别锻造过程中形成的重叠缺陷
- 焊缝表面缺陷 - 检测焊接接头的表面不连续性
- 疲劳裂纹 - 发现循环载荷导致的微裂纹
- 应力腐蚀裂纹 - 检测应力与腐蚀共同作用产生的裂纹
- 磨削裂纹 - 识别过度磨削导致的表面裂纹
- 热影响区缺陷 - 检测焊接热影响区的表面缺陷
- 疏松检测 - 发现材料表面的疏松孔隙
- 渗透剂停留时间 - 控制渗透剂渗入缺陷的持续时间
- 背景显像对比度 - 确保缺陷显示与背景的JianCe区分
- 显像剂覆盖均匀性 - 保证显像剂均匀覆盖检测面
- 荧光亮度检测 - 测量荧光渗透剂的发光强度
- 清洗效果验证 - 确认多余渗透剂的清除程度
- 缺陷尺寸测量 - 精确测量显示缺陷的几何尺寸
- 伪缺陷识别 - 区分真实缺陷与非相关显示
- 温度适应性 - 检测材料在不同温度下的缺陷表现
- 渗透剂灵敏度 - 评定检测系统发现微小缺陷的能力
- 重复性验证 - 确保多次检测结果的一致性
检测范围(部分)
- 航空发动机叶片
- 涡轮机转子
- 压力容器焊缝
- 管道对接接头
- 汽车转向节
- 核电阀门壳体
- 船舶螺旋桨
- 铁路轮对
- 铸钢法兰
- 铝合金舱体
- 钛合金支架
- 不锈钢反应釜
- 液压系统部件
- 泵体铸造件
- 涡轮增压壳体
- 齿轮箱外壳
- 连杆锻件
- 轴承座
- 航空航天紧固件
- 模具表面
检测仪器(部分)
- 荧光渗透检测系统
- 着色渗透检测工作站
- 紫外线黑光灯
- 白光强度检测仪
- 渗透剂喷涂装置
- 自动清洗设备
- 干燥烘箱
- 显像剂自动喷洒机
- 荧光亮度计
- 缺陷测量显微镜
检测方法(部分)
- 水洗型荧光法 - 使用可水洗的荧光渗透剂进行高灵敏度检测
- 后乳化荧光法 - 通过乳化剂处理提高细微缺陷检出率
- 溶剂去除着色法 - 适用于现场检测的便携式方法
- 亲水性后乳化 - 采用水基乳化剂减少过度清洗风险
- 亲油性后乳化 - 使用油基乳化剂获得更均匀的乳化效果
- 干粉显像法 - 通过干粉显像剂增强缺陷显示对比度
- 水溶性显像法 - 使用水溶解显像剂形成均匀薄膜
- 非水基湿显像 - 采用溶剂悬浮显像剂提高分辨率
- 双色渗透检测 - 同时使用两种颜色渗透剂增强缺陷识别
- 温度控制法 - 在特定温度条件下进行检测
- 真空辅助渗透 - 对复杂构件施加真空增强渗透效果
- 加压渗透法 - 通过压力加速渗透剂进入深度缺陷
- 多工序控制法 - 严格监控预清洗、渗透、乳化各环节
- 对比试块法 - 使用标准试块验证检测系统灵敏度
- 紫外线强度检测 - 确保黑光灯输出符合标准要求
- 白光照度检测 - 测量可见光环境下着色检测的光照条件
- 停留时间控制 - 精确控制渗透剂在表面的作用时间
- 显像时间优化 - 根据不同材料调整最佳显像时间
- 重复检测流程 - 对可疑区域实施重复检测验证
- 结果数字化记录 - 采用图像采集系统永久保存检测结果
检测服务常见问题
检测报告多久可以出具?
检测报告一般7~15个工作日出具,支持加急服务,具体周期与检测项目相关。
如何获取这个项目的检测报价?
可点击页面在线咨询,说明样品与检测需求后即可获取检测项目与报价建议。
样品如何送检?
支持寄样检测与上门取样两种方式,样品保存与寄送要求可在咨询时获取指引。