

检测信息(部分)
- Q1:什么是金属疏松件?
- 金属疏松件是指铸造或锻造过程中因气体滞留、收缩不当等原因形成内部孔隙结构的金属部件,常见于航空航天、汽车制造等关键领域。
- Q2:检测服务覆盖哪些产品类型?
- 服务涵盖发动机缸体、涡轮叶片、轴承套圈、阀门铸件、齿轮坯件等关键承力部件,以及各类合金铸锭和精密铸造件。
- Q3:检测的核心目标是什么?
- 通过无损检测手段定量评估材料内部孔隙率、缺陷分布及连通状态,预防服役过程中的应力开裂和疲劳失效风险。
- Q4:典型检测流程包含哪些环节?
- 包含样品预处理、三维扫描成像、缺陷数字化重构、孔隙率参数计算、力学性能关联分析及分级评估报告五大标准化步骤。
- Q5:检测适用哪些行业标准?
- 遵循ASTM E505、GB/T 9444、AMS 2175等国际/国家规范,同时支持客户定制化验收标准开发。
检测项目(部分)
- 孔隙率 - 单位体积内孔隙所占百分比
- 孔径分布 - 不同尺寸孔隙的数量占比统计
- 孔隙形态系数 - 孔隙形状接近球形的程度
- 最大孔隙尺寸 - 材料内部最大单个缺陷的尺寸
- 孔隙连通性 - 判断孔隙网络是否贯通
- 致密度 - 材料实际密度与理论密度的比值
- 近表面缺陷深度 - 表层孔隙与表面的距离
- 缺陷取向分布 - 孔隙在空间中的排列方向
- 局部疏松区域占比 - 特定截面缺陷集中度
- 闭孔率 - 未与外部连通的孔隙比例
- 孔隙等效直径 - 将不规则孔隙换算为球形直径
- 缺陷空间分布 - 三维空间中孔隙的聚集状态
- 最大孔穴面积 - 截面最大孔隙投影面积
- 渗透性指数 - 评估介质穿透疏松结构的能力
- 疲劳强度衰减系数 - 孔隙导致的强度折减率
- 应力集中因子 - 孔隙边缘的应力放大效应
- 缺陷边界曲率 - 孔隙边缘尖锐程度的量化
- 孔隙间距统计 - 邻近孔隙间的平均距离
- 疏松等级评定 - 基于标准的缺陷严重度分级
- 热等静压闭合率 - 高温高压处理后的孔隙消除率
检测范围(部分)
- 铝合金轮毂
- 钛合金航空紧固件
- 高温合金涡轮叶片
- 不锈钢阀门铸件
- 铜合金轴承保持架
- 镁合金变速箱壳体
- 锌合金压铸结构件
- 钨铜复合触点
- 镍基超合金导向器
- 球墨铸铁曲轴
- 模具钢模块
- 硬质合金顶锤
- 金属基复合材料
- 高温烧结部件
- 金属注射成型件
- 核电法兰锻件
- 液压阀体铸件
- 高铁传动齿轮
- 医疗器械植入体
- 航天火箭喷注盘
检测仪器(部分)
- 工业CT扫描系统
- 数字射线成像装置
- 超声波相控阵探伤仪
- 全自动金相显微镜
- 同步辐射光源装置
- 三维X射线显微镜
- 激光共聚焦扫描仪
- 中子衍射分析仪
- 真空密度测量仪
- 扫描电镜能谱联用系统
检测方法(部分)
- 工业CT断层扫描 - 通过X射线三维重建内部缺陷
- 超声衰减谱分析 - 利用声波能量衰减评估孔隙密度
- 金相剖面分析法 - 切割抛光后显微镜定量统计
- X射线数字成像 - 二维投影图像缺陷识别技术
- 密度浮力测量法 - 基于阿基米德原理计算致密度
- 声发射定位技术 - 捕捉材料变形时的孔隙塌陷信号
- 中子射线照相法 - 对高密度合金穿透力更强的检测
- 三维形貌重建 - 结合断层数据进行缺陷建模
- 共振频率检测 - 通过固有频率变化评估整体疏松
- 涡流阵列扫描 - 检测近表面规则孔隙分布
- 红外热成像法 - 利用热传导差异识别内部空洞
- 同步辐射显微术 - 亚微米级孔隙超高分辨成像
- 气体渗透法 - 测量多孔介质的气体透过率
- 图像分割算法 - 自动识别CT图像中的孔隙边界
- 有限元仿真分析 - 计算缺陷对力学性能的影响
- 显微硬度映射 - 局部力学性能与疏松的关联分析
- 聚焦离子束切割 - 特定位置微区横截面观测
- 三维X射线衍射 - 分析孔隙周围的残余应力分布
- 数字体相关技术 - 追踪加载过程中的缺陷演变
- 声速各向异性检测 - 判断孔隙的定向排列特征
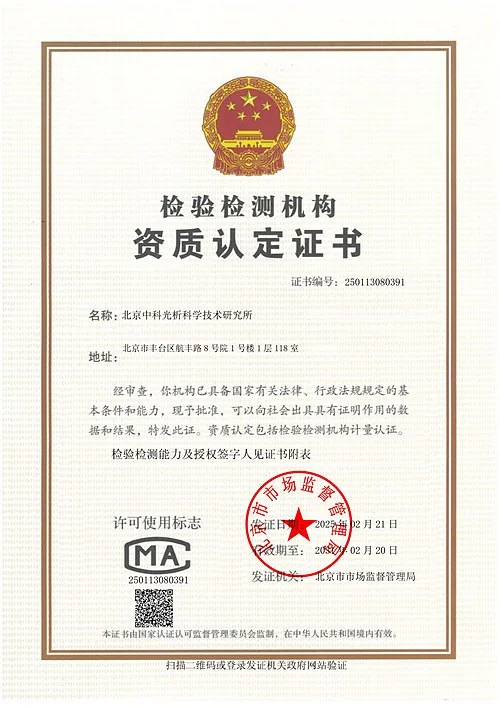
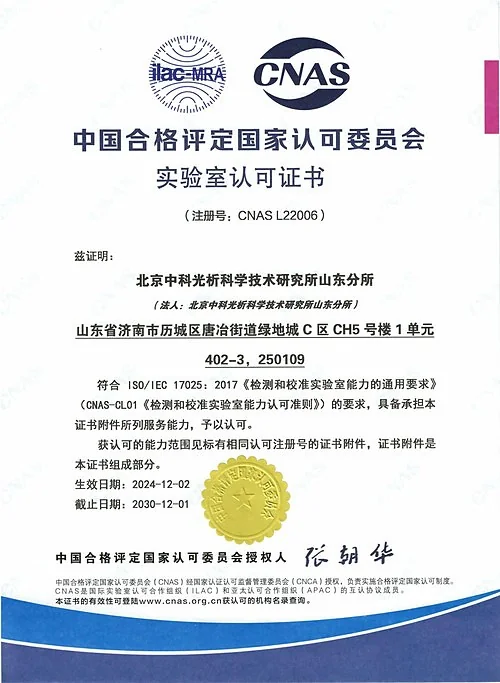
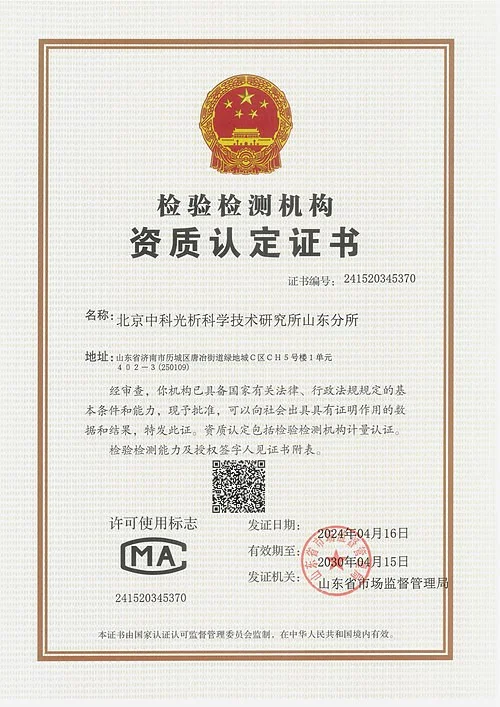
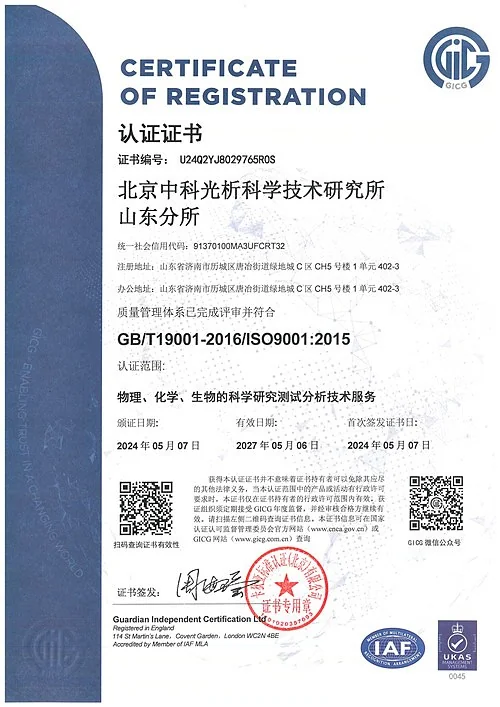
旗下实验室资质


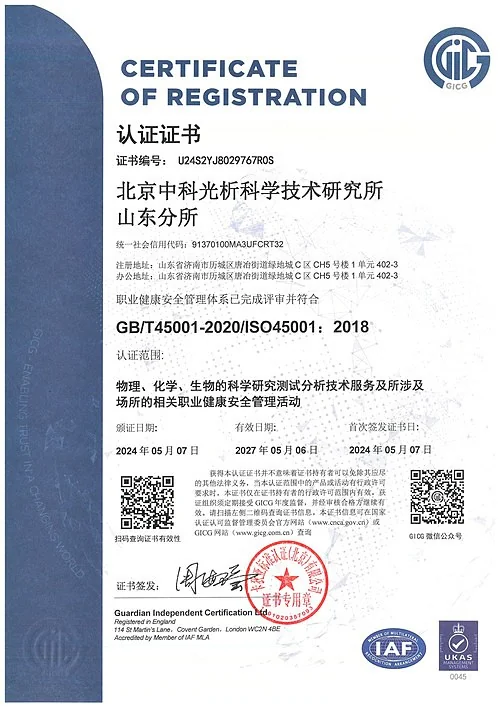
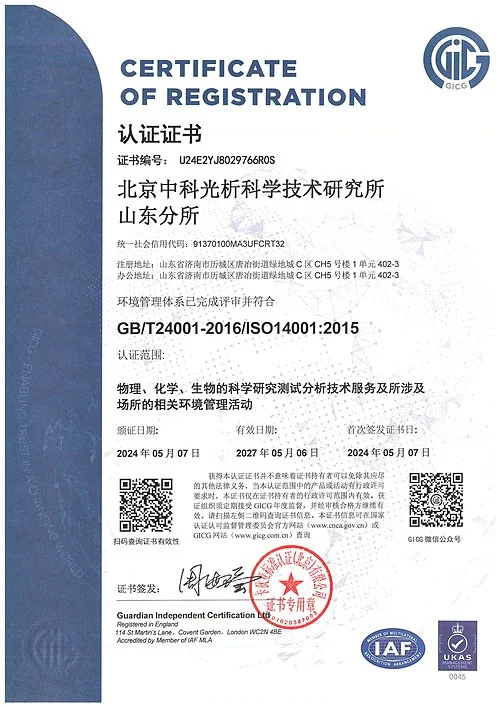
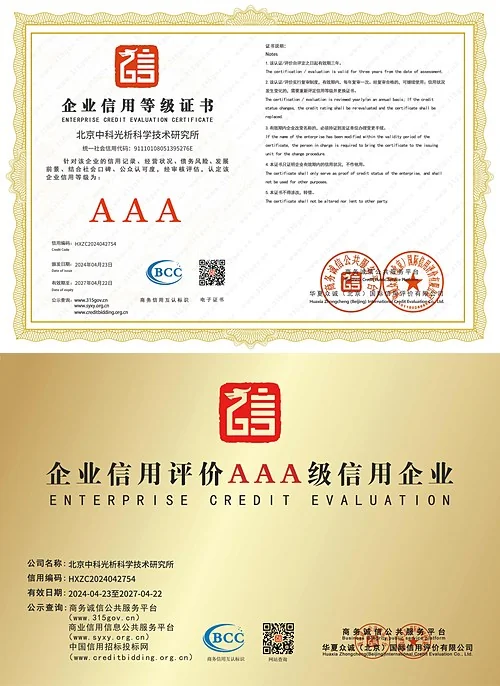
我司旗下实验室具备CMA资质认定及CNAS认可和ISO认证等证书,具体项目是否在资质认定/实验室认可范围内请与工程师确认。
检测服务常见问题
检测报告多久可以出具?
检测报告一般7~15个工作日出具,支持加急服务,具体周期与检测项目相关。
如何获取这个项目的检测报价?
可点击页面在线咨询,说明样品与检测需求后即可获取检测项目与报价建议。
样品如何送检?
支持寄样检测与上门取样两种方式,样品保存与寄送要求可在咨询时获取指引。